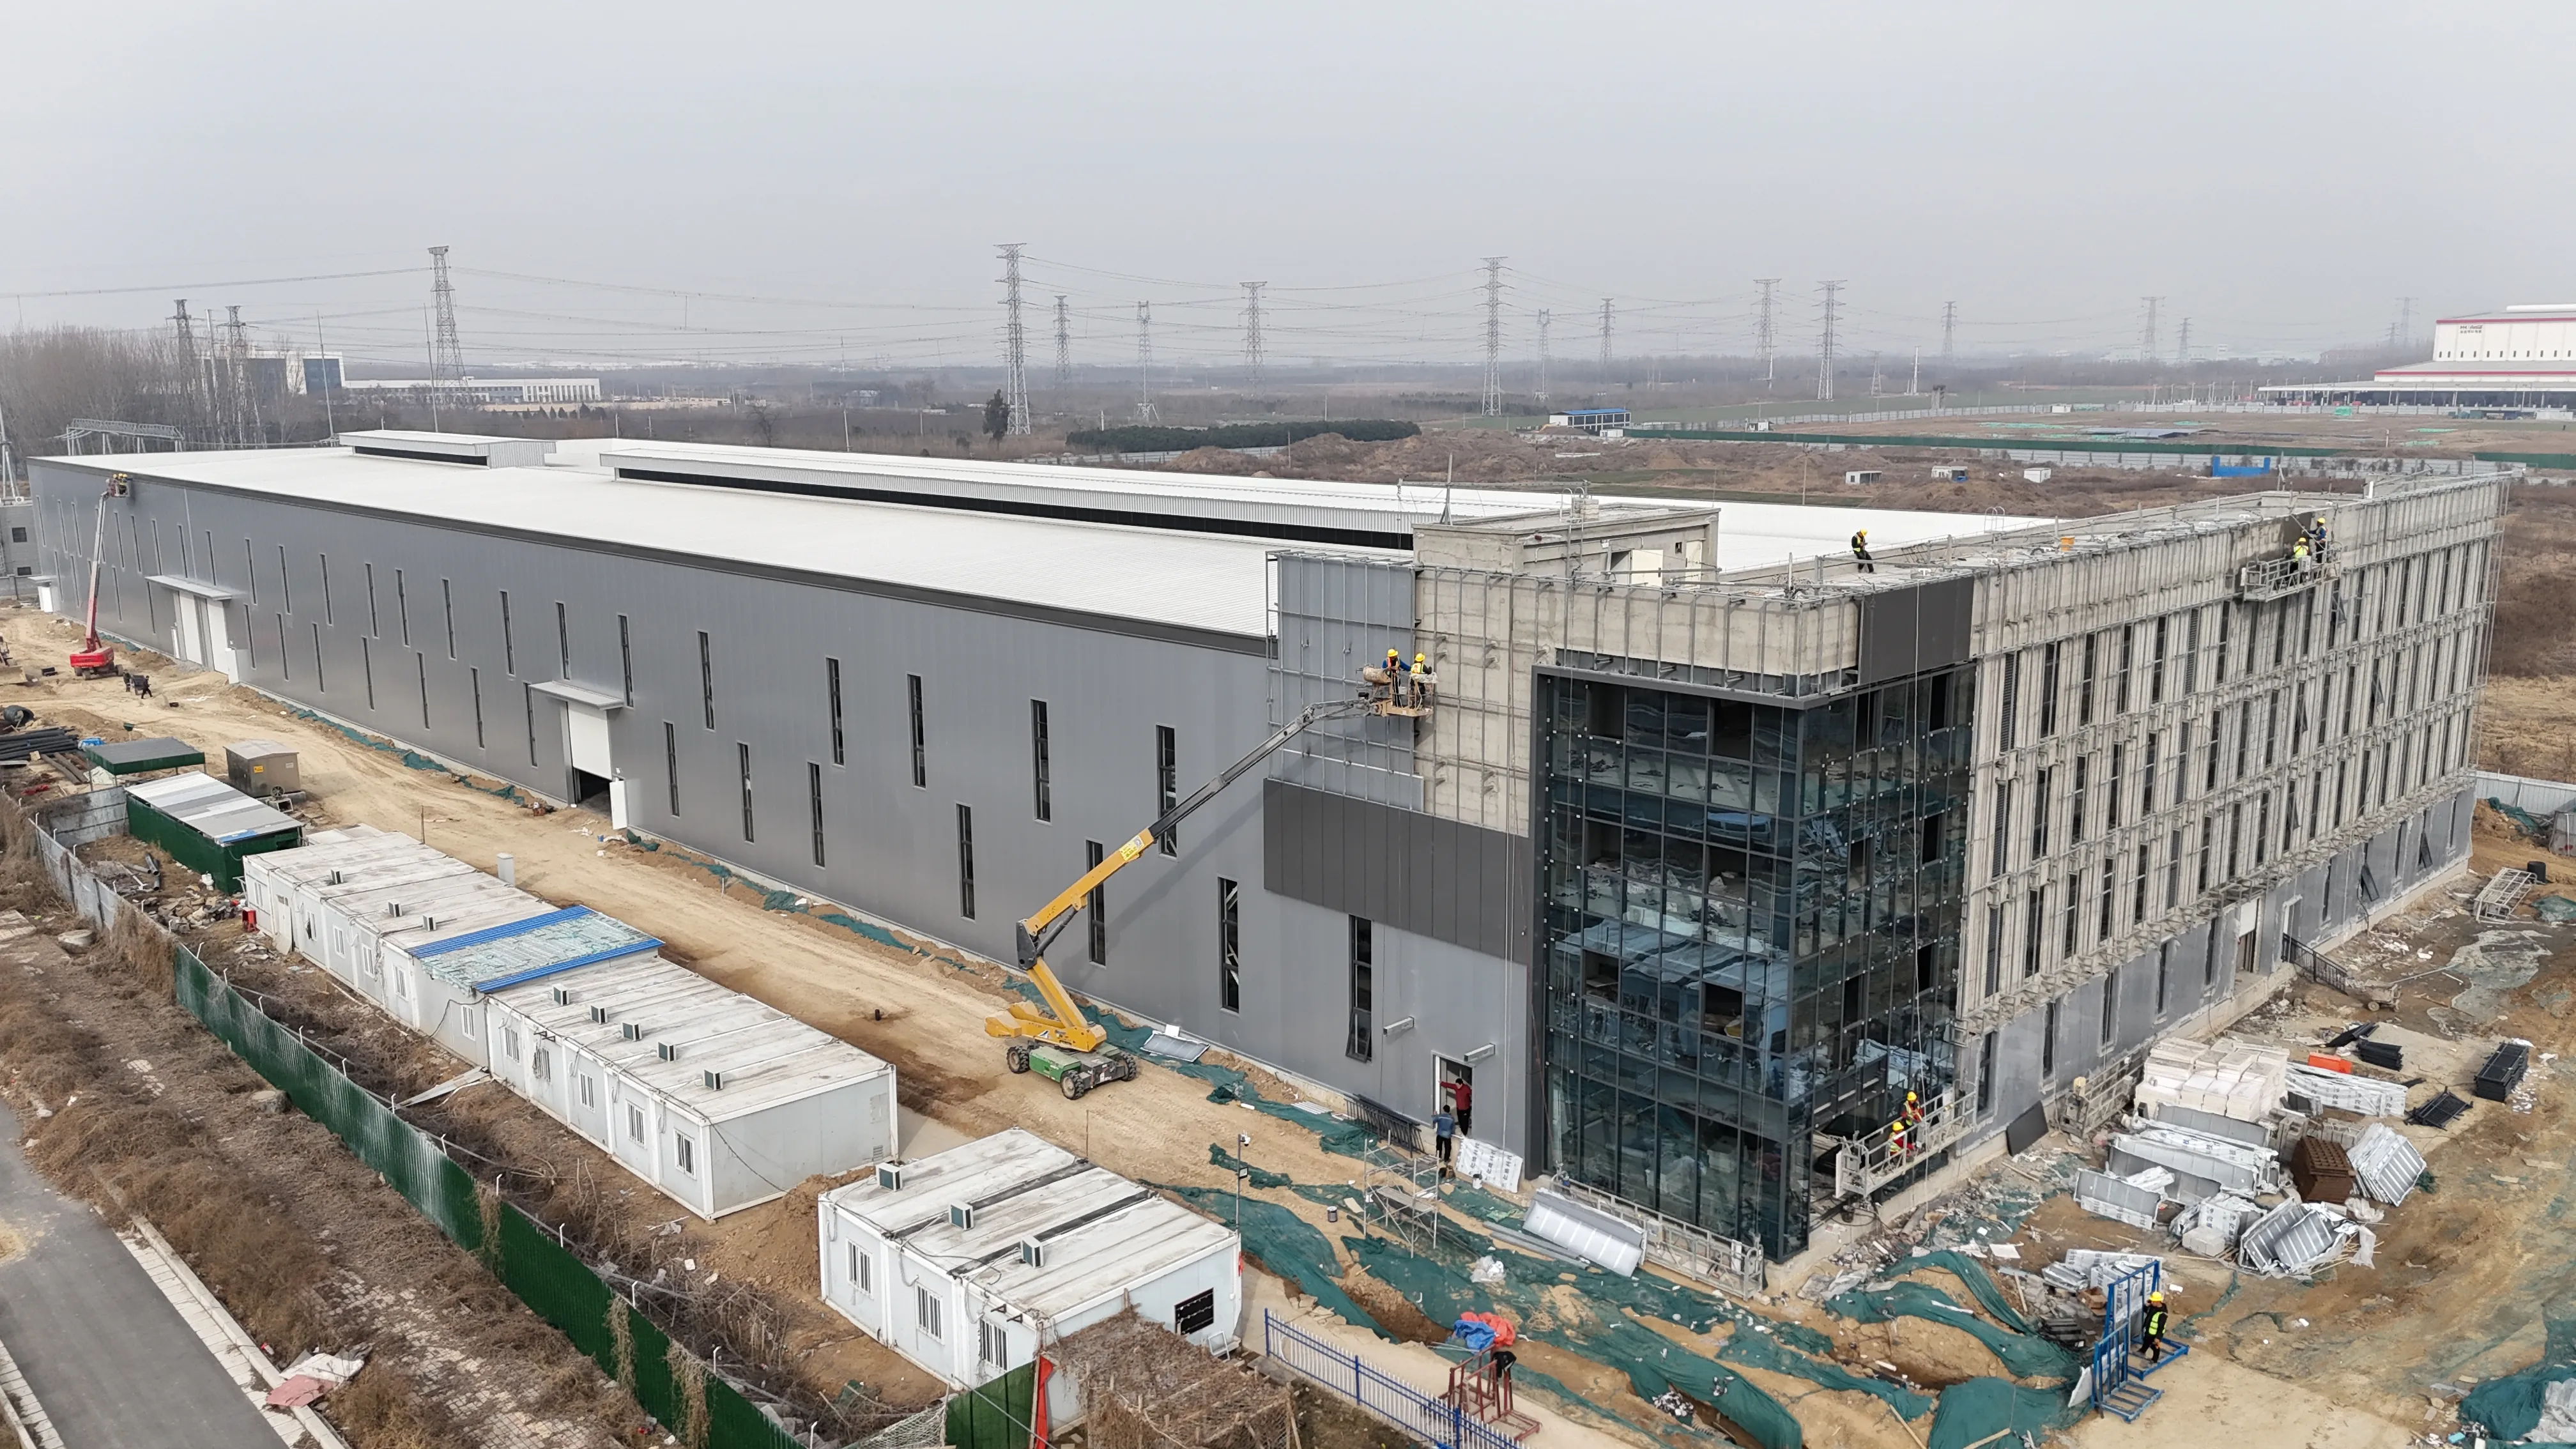
العنوان: لماذا فشل تخطيط مصنع الصلب لدينا مرارًا — وكيف أصلحناه باستخدام تدفق أحادي الاتجاه
تعلمنا هذه الدروس بالطريقة الصعبة. فمنذ نحو ثلاث سنوات، واجهنا اختناقًا كبيرًا في ساحة السبائك (Slab Yard) كاد أن يكلّفنا طلبية بقيمة مليوني دولار أمريكي. وكان تخطيطنا يتبع الكتب الدراسية: ترتيب تسلسلي حسب المناطق، وتغطية جيدة بواسطة الرافعات، لكن المواد ظلت تتقاطع في مساراتها كأنها تقاطع مروري سيء التخطيط. فكانت كل وردية صباحية تبدأ بازدحام مروري يستمر ٤٥ دقيقة بين القوالب والقضبان.
أجبرتنا تلك التجربة على إعادة التفكير في كل ما كنا نظنه معلومًا عن «التدفق الأحادي الاتجاه». فالأمر لا يقتصر على رسم أسهم على المخطط الهندسي. بل يتعلق باحترام مبادئ الديناميكا الحرارية الخاصة بالصلب. ولذلك، نقلنا ورشة الصهر مباشرةً بجوار آلة الصب المستمر — ليس لأن المخطط الهندسي طالب بذلك، بل لأننا حسبنا أن تحريك صفيحة بدرجة حرارة ٧٠٠°م لمسافة إضافية قدرها ٤٠ مترًا سيستهلك طاقة حرارية إضافية تبلغ ١,٢ غيغاجول لكل طن عند إعادة تسخينها. وبمرور سنة إنتاج كاملة، وفّرت لنا هذه القرارات البسيطة المتعلقة بالقرب المكاني ما يعادل استهلاك الكهرباء السنوي لـ٣٠٠ منزل.
كما اضطررنا إلى دحض الخرافة القائلة إن «التخطيطات على شكل حرف U تكون دائمًا أفضل للمواقع الصناعية المستعملة سابقًا». ففي حالتنا، أدّى الترتيب الخطي المستقيم على شكل حرف I إلى خفض زمن التصنيع من الخردة إلى لفائف جاهزة بنسبة ١٧٪، رغم أنه استهلك مساحة أرضية أكبر. ولماذا؟ لأن مزيج منتجاتنا يشمل صفائح سميكة الجُزء لا الأشرطة الرقيقة فقط. أما الترتيب على شكل حرف U فقد أجبر السبائك على إجراء دوران بزاوية ١٨٠°، ما تسبّب في تآكل البكرات ومشاكل في المحاذاة لم نكن نتوقعها. وبالتالي أصبح قانوننا الآن هو: اختبر التصميم أولًا باستخدام النموذج الرقمي المزدوج (digital twin). وقد قضينا نحو ٨٠ ساعة في محاكاة عمليات نقل قِدر وزنها ٣٠٠ طن مقابل فترات الصيانة المقررة، وهذه المحاكاة وحدها وفرت لنا تجنّب تأخير في التشغيل لمدة أسبوعين.
في مجال مناولة المواد، توقفنا عن اعتبار الرافعات العلوية والمركبات المُوجَّهة آليًّا (AGVs) خيارات متنافية. بل نستخدم كليهما معًا. فما زالت الكتل الثقيلة (>٢٠ طنًا) تنتقل عبر الرافعات العلوية — وهي ممارسة لا يمكن التنازل عنها لأسباب السلامة والكفاءة الإنتاجية. أما نقل السبائك بين محطات التشطيب، فقد اعتمدنا منذ عامين المركبات المُوجَّهة آليًّا بدلًا من الطرق التقليدية. والنتيجة؟ انخفض استهلاك الطاقة في منطقة تخزين الكتل بنسبة ١٨٪، وانخفضت نسبة تعرض العاملين للمناطق الحارة بأكثر من ٦٠٪. وهذه المركبات ليست مثالية — فهي أحيانًا تخطئ في قراءة علامات الأرضية أثناء أعمال الصيانة — لكننا تعلمنا أن نُجدوْل مساراتها بحيث تتم خارج أوقات تغيّر الورديات، لا خلال فترات الذروة التشغيلية.
السلامة ليست بندًا نضع عليه علامة صح في تخطيط التوزيع لدينا — بل هي النقطة التي نبدأ منها. ونستخدم منهجية «التحليل الهرمي» (AHP) لموازنة المفاضلات، لكننا أضفنا قاعدة صارمة: يُستبعد أي خيار لتوزيع المنشأة فورًا إذا زاد خطر انسكاب المعدن المنصهر بنسبة تجاوز ٢٪، بغض النظر عن المكاسب المحتملة في معدل الإنتاج. وجاءت هذه القاعدة بعد حادثة شبه وقوع خلال اختبار توزيعٍ جريء يركّز على «أقصر مسار». وقد اكتشفنا الخطر أثناء المحاكاة، لكنه كان بمثابة إنذارٍ صادمٍ بأن السرعة لا ينبغي أن تطغى أبدًا على القرب من مناطق الاحتواء الطارئة.
لو استطعت أن أقدّم نصيحةً واحدةً لمهندس مصنعٍ آخر، فهي ألا تُصمّم مبنى مصنعك وفق مزيج المنتجات الحالي فقط، بل وفق المزيج الذي ستنتجه بعد خمس سنوات. ولقد تركنا ١٥٪ من المساحة فارغة في قسم التشطيب البارد — وبعد سنتين، أصبحت تلك المساحة الفارغة موقع خط تلدين بالهيدروجين الجديد، الذي لم نكن قد خططنا له حتى. وهذه المرونة وفّرت علينا الحاجة إلى بناء جناحٍ جديدٍ كامل.
باختصار: تخطيط مصنع الصلب ليس رسمًا ثابتًا. بل هو نظامٌ حيٌّ يتنفَّس، ويجب أن يُحرِّك الحرارة والمعادن والأشخاص بانسجامٍ تامٍّ. ويعمل مصنعنا اليوم بكفاءة تشغيلية إجمالية (OEE) تبلغ ٩٢٪، مقارنةً بـ٧٩٪ قبل ثلاث سنوات، وليس ذلك بسبب شرائنا معداتٍ أكثر تطورًا، بل لأننا نجحنا أخيرًا في مواءمة تخطيط المبنى مع إيقاع عملياتنا الفعلي، لا مع النموذج النظري المثالي الوارد في الكتب الدراسية.