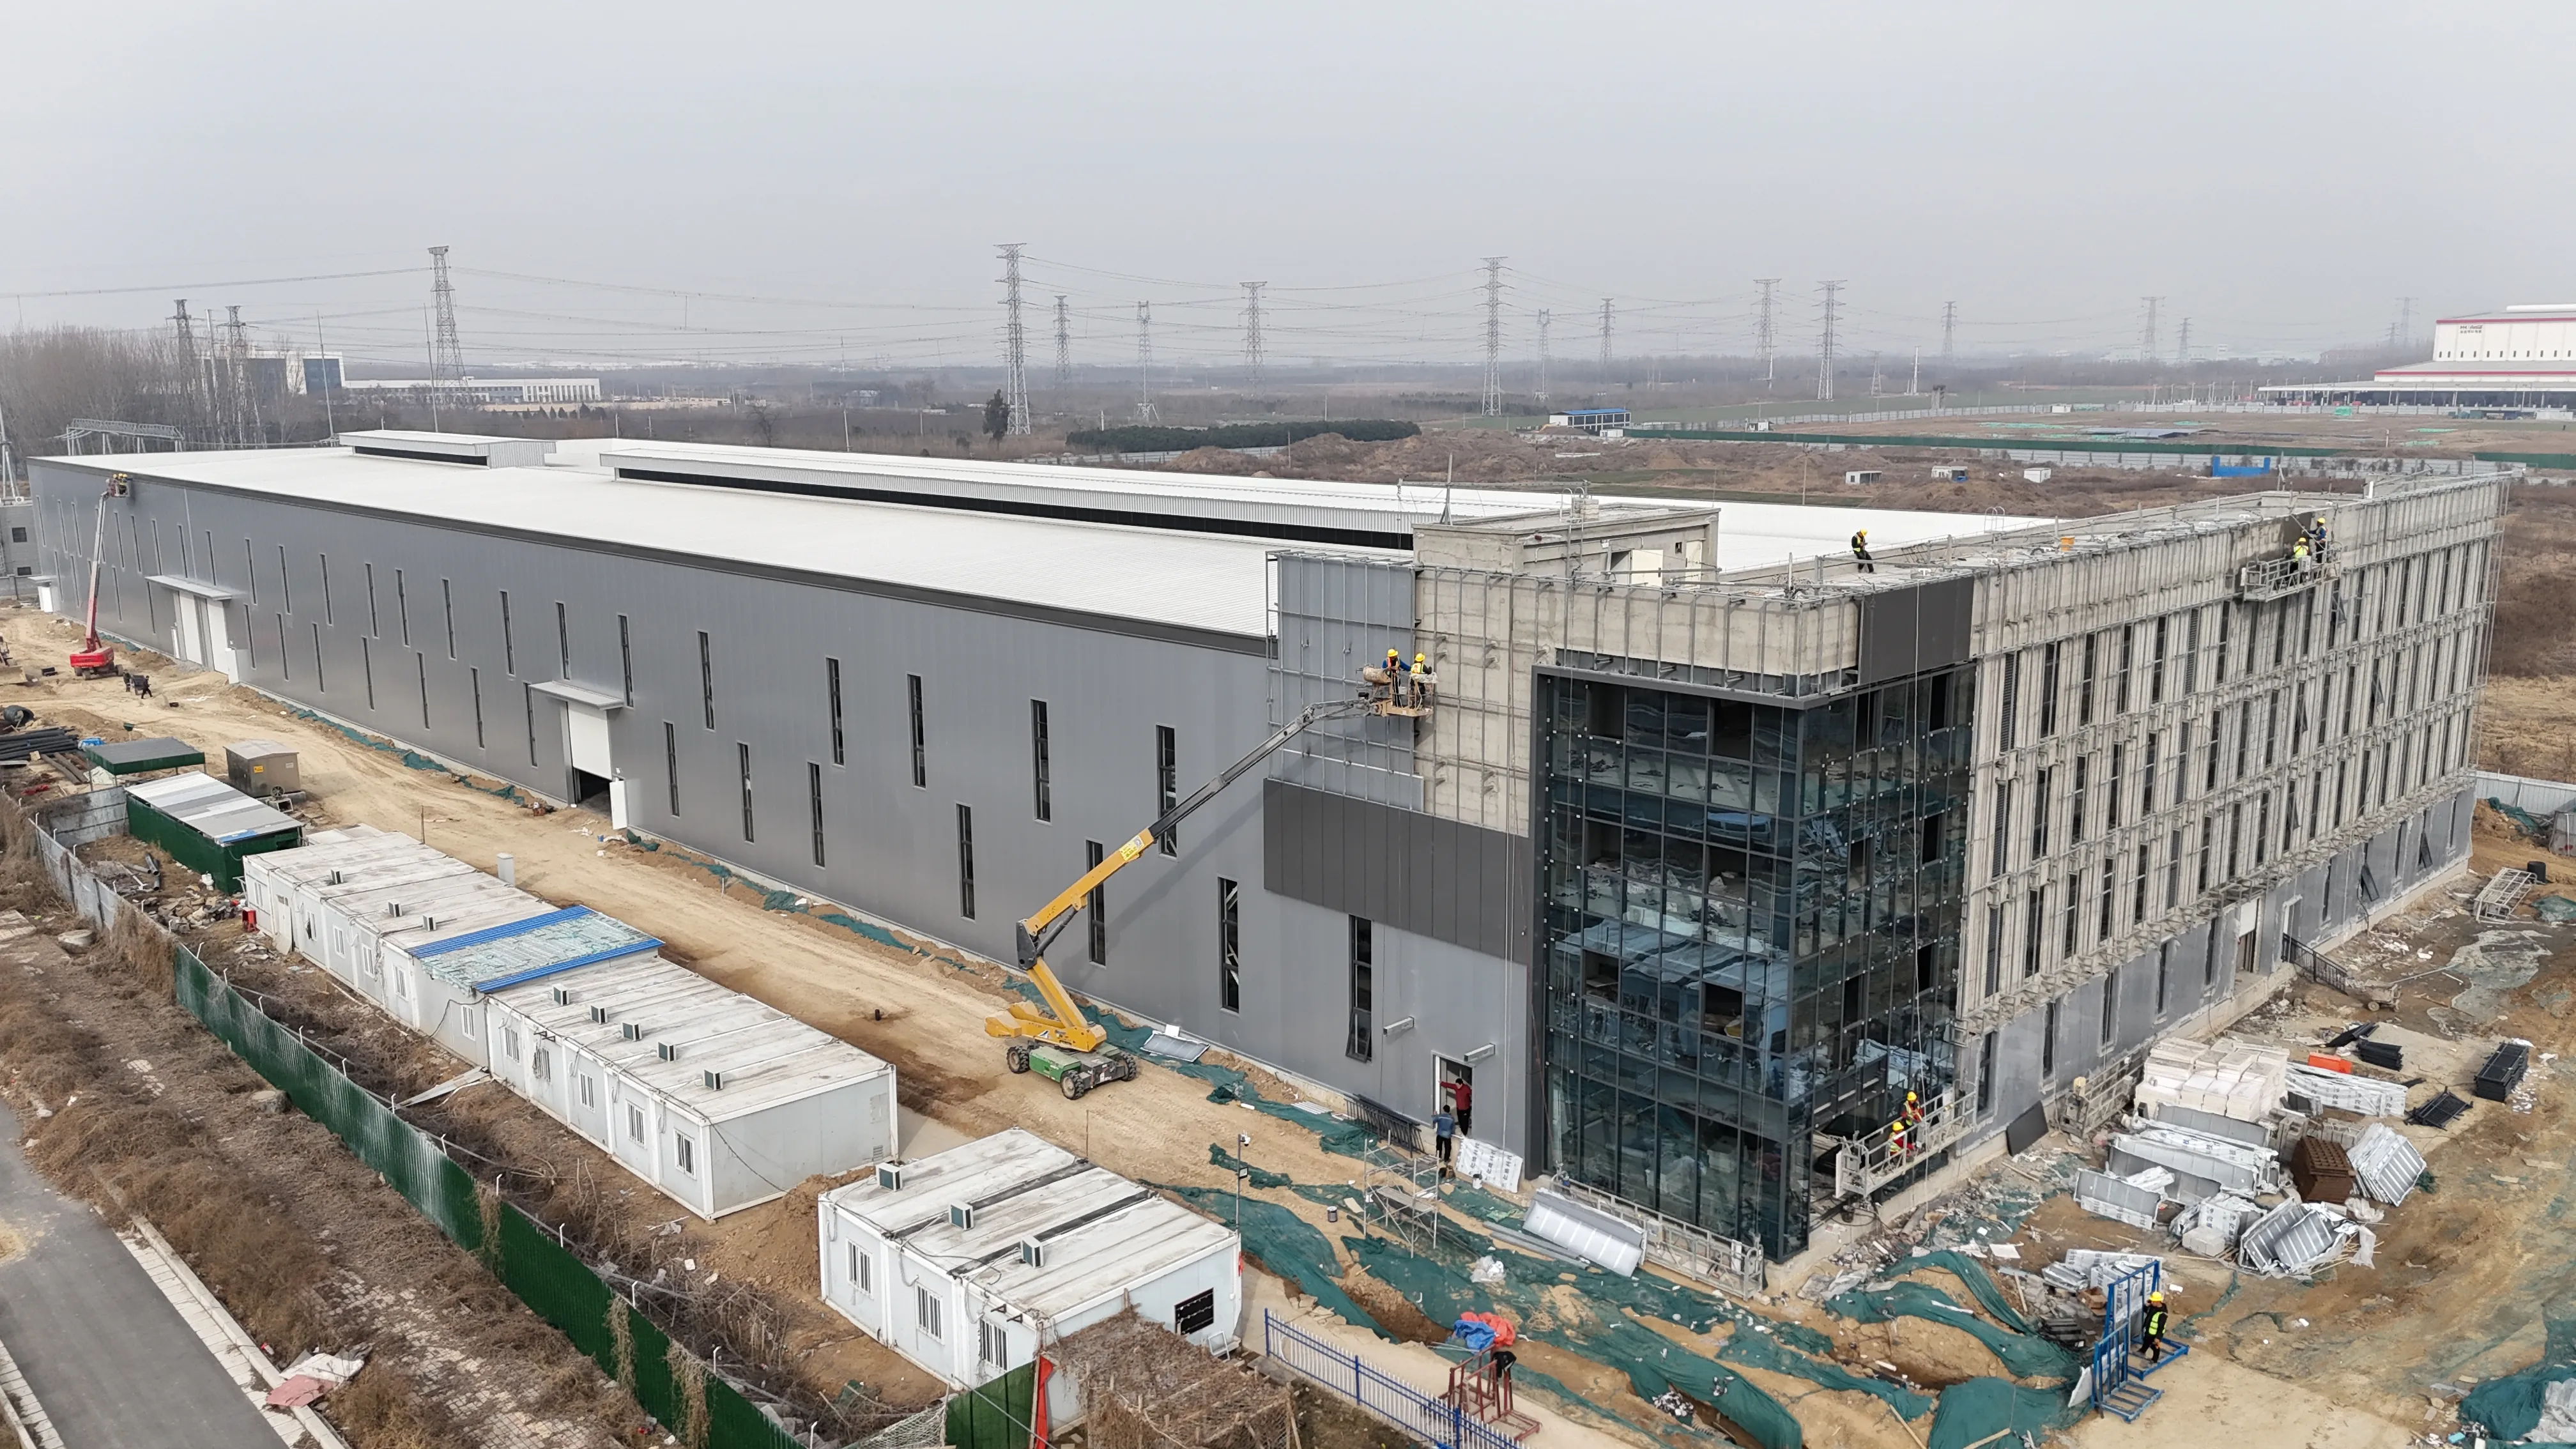
Cím: Miért hiúsult meg újra és újra a mi acélgyári elrendezésünk – és hogyan javítottuk ki egyirányú folyamattal?
Ezt a leckét keményen tanultuk meg. Körülbelül három évvel ezelőtt komoly szűk keresztmetszet alakult ki a lapacél-raktárunkban, amely majdnem 2 millió dolláros megrendelésünket is veszélyeztette. Az elrendezésünk a tankönyv szerint készült – zónasoros, jó daru-lefedettség – mégis a nyersanyagok úgy keresztezték egymást, mint egy rosszul tervezett kereszteződés. Minden reggeli műszak 45 perces „forgalmi dugóval” kezdődött, amelyben kanalak és billetek haladtak.
Az a tapasztalat kényszerített minket arra, hogy újragondoljunk mindent, amit addig „egyirányú folyamatra” gondoltunk. Nem csupán nyilak rajzolásáról van szó egy alaprajzon. A lényeg a acél termodinamikai tulajdonságainak tisztelete. Az olvadóüzemet közvetlenül a folyóöntő mellett helyeztük el – nem azért, mert így szerepelt a tervrajzon, hanem mert kiszámítottuk, hogy ha egy 700 °C-os lapot további 40 méterrel mozgatunk, akkor tonnánként 1,2 GJ több energiára van szükség az újrahevítéshez. Egy teljes éves termelési ciklus alatt ez a látszólag egyszerű szomszédossági döntés kb. 300 háztartás éves villamosenergia-fogyasztásának megfelelő mennyiségű energiát takarított meg számunkra.
Elnyomtuk azt a tévhitet is, hogy «a U-alakú elrendezések mindig jobbak a régi ipari területeken». Az esetünkben egy egyenes, I-alakú konfiguráció 17%-kal csökkentette a nyersanyagból késztermék-göngyölég gyártásához szükséges időt – annak ellenére, hogy több padlóterületet igényelt. Miért? Mert termékpalettánk nehézprofilos lemezeket is tartalmaz, nem csupán vékony szalagokat. A U-alakú elrendezés miatt a darabok 180°-os fordulatot kellett tegyenek, ami gördülőelem-elhasználódást és igazítási problémákat okozott, amelyekre nem számítottunk. Így most az irányelvünk: először digitális ikert használva teszteljük. Körülbelül 80 órát töltöttünk 300 tonnás kanál-átviteli folyamatok szimulálásával a tervezett karbantartási ablakokhoz képest – és ez a szimuláció egyedül is megóvott minket egy 2 hetes üzembe helyezési késés elől.
Az anyagmozgatás területén abbahagytuk a daruk és az AGV-k egymást kizáró kezelését. Mindkettőt használjuk. A nehéz billetek (20 tonnánál több) továbbra is a felső vezetékes darukon mozognak – ez biztonsági és teljesítménybeli okokból kötelező. Azonban a hengerlőállomások közötti billet-átvitelre két évvel ezelőtt áttértünk az AGV-kra. Az eredmény? A billet-raktár energiavizsgálata 18%-kal csökkent, és a munkaerő kitettségét a forró zónákban több mint 60%-kal csökkentettük. Az AGV-k nem tökéletesek – néha összezavarodnak a padló jelölésektől karbantartás közben – de megtanultuk úgy ütemezni az útvonalaikat, hogy a műszakváltások idején történjenek, ne a csúcsüzemidő alatt.
A biztonság nem egy egyszerűen bejelölt doboz a tervezési tervünkben – hanem a kiindulási pont. Az AHP (Analitikus Hierarchia Folyamat) módszerével mérlegeljük az ellentétes igényeket, de hozzáadtunk egy szigorú szabályt: bármely elrendezési változatot, amely a folyékony fém kifolyásának kockázatát több mint 2%-kal növeli, azonnal elutasítunk – függetlenül attól, hogy milyen áteresztőképesség-növekedést eredményezne. Ezt a szabályt egy majdnem-baleset alapján vezettük be, amelyet egy agresszív „legrövidebb útvonal” elrendezés tesztelése során észleltünk. A szimulációban észrevettük, de ez egy komoly figyelmeztetés volt: a sebesség soha ne kerüljön előtérbe az üzemzavar-elhárítási zónákhoz való közelítés rovására.
Ha csak egy tanácsot adhatnék egy másik gyári mérnöknek: ne a mai termékválasztékra tervezzék a gyárépületet. Hanem arra a választékra, amelyet öt év múlva fogadnak el. A hideg hengerlő csarnokunkban 15%-os üres területet hagytunk – és két évvel később ez az üres terület lett az új hidrogén-alapú lehegesztő vonal helye, amelyről akkor még nem is álmodtunk. Ez a rugalmasság megóvott minket attól, hogy teljesen új épületrészt kelljen építeni.
Összefoglalva: egy acélgyár elrendezése nem egy statikus rajz. Ez egy élő, lélegző rendszer, amelynek harmonikusan kell mozgatnia a hőt, a fémeket és az embereket. Jelenlegi gyárunk 92%-os OEE-t ér el – három évvel ezelőtti 79%-ról – nem azért, mert drágább berendezéseket vásároltunk, hanem mert végre összhangba hoztuk épületünk elrendezését a tényleges működési ritmusunkkal, nem pedig a tankönyvi ideállal.