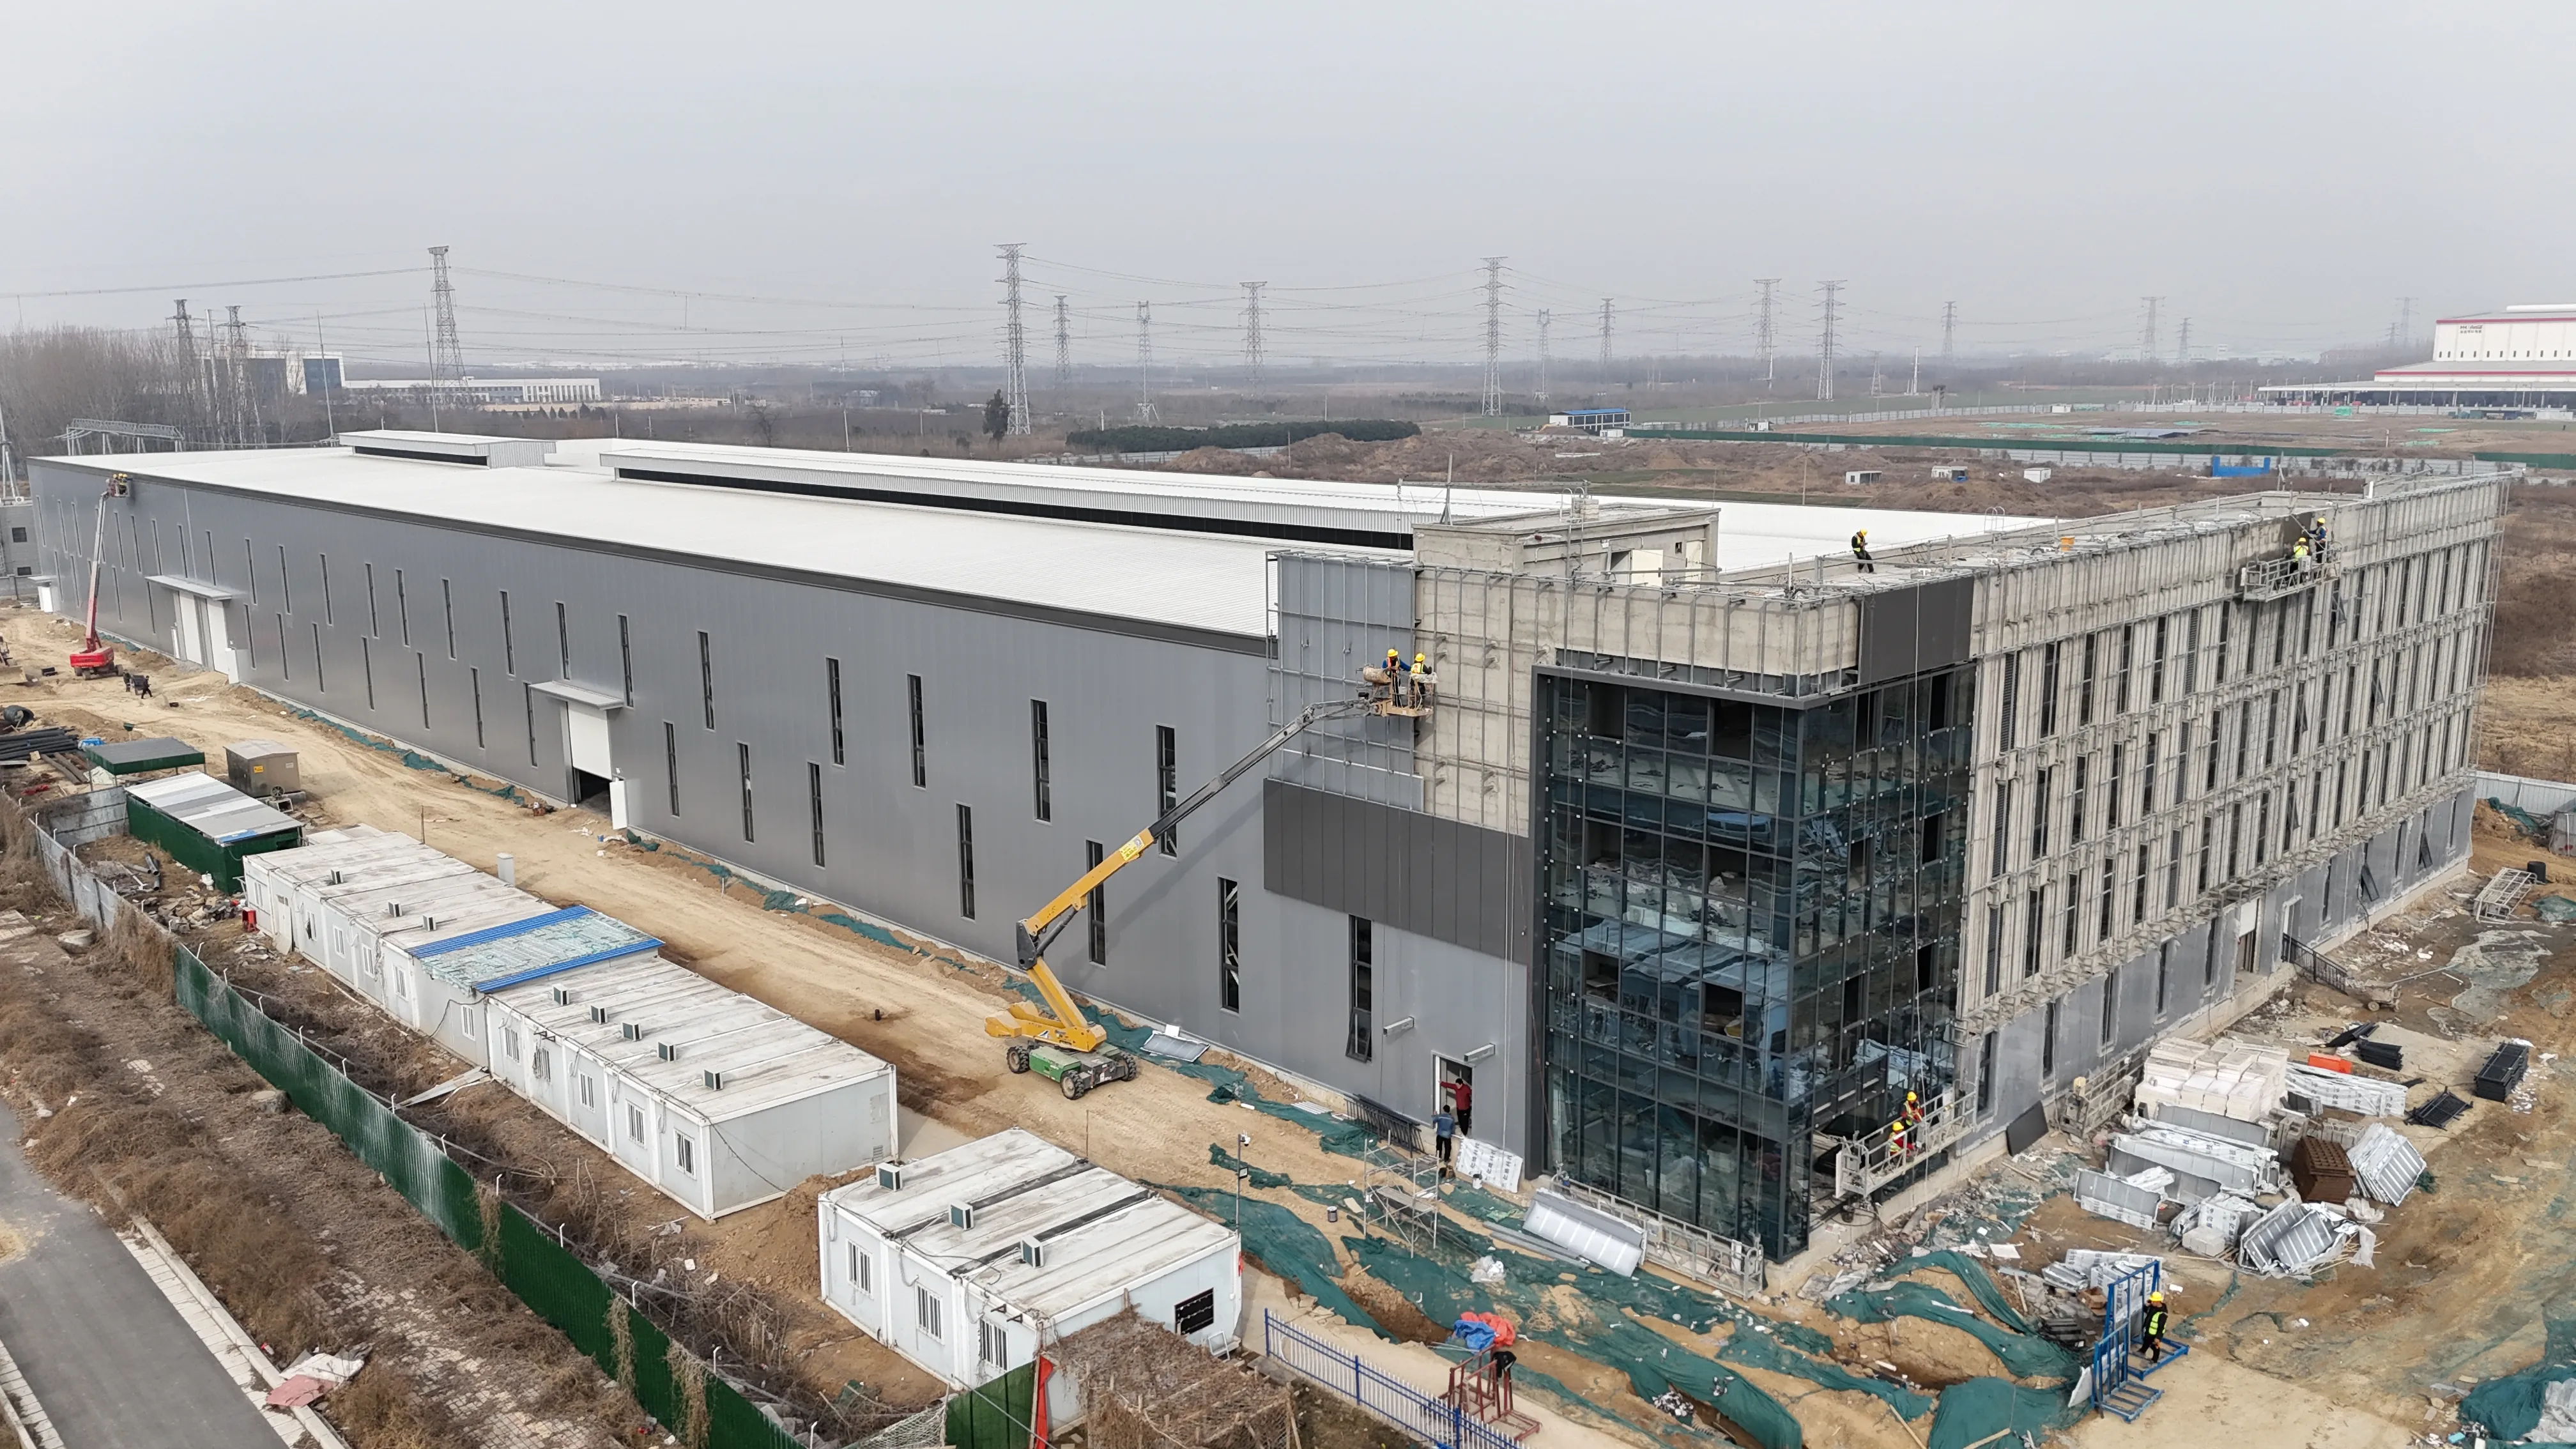
Заглавие: Защо нашата подредба на стоманолеярна инсталация постоянно проваляше — и как я поправихме чрез еднопосочен поток
Научихме този урок по трудния начин. Преди около три години имахме сериозна задръжка в нашата площадка за слитъци, която почти ни струваше поръчка от 2 млн. щ.д. Подредбата ни следваше учебника — зоново-последователна, с добро обхващане от крановете — но материалите продължаваха да се преплитат като при лошо планирано кръстовище. Всяка сутрин началото на работната смяна започваше с 45-минутен задръстен поток от ковшове и билиети.
Този опит ни принуди да преосмислим всичко, което смятахме, че знаем за «еднопосочното движение». Това не е просто въпрос на рисуване на стрелки в плана на пода. Става дума за уважение към термодинамиката на стоманата. Преместихме топилнята си непосредствено до машината за непрекъснато леене – не защото така беше указано в чертежите, а защото изчислихме, че придвижването на слитък при температура 700 °C на още 40 метра ще изразходва допълнителни 1,2 ГДж на тон при повторното му загряване. За цяла производствена година това просто решение за съседство ни спести приблизително колкото е годишното електрическо потребление на 300 домакинства.
Също така трябваше да развенчаем мита, че „U-образните конфигурации винаги са по-добри за обектите върху вече използвани терени“. В нашия случай праволинейната I-образна конфигурация всъщност намали времето от отпадъци до готова рула с 17 % – въпреки че заемаше повече площ. Защо? Защото асортиментът ни включва дебели листове, а не само тънки ивици. U-образната конфигурация принуждаваше слитъците да извършат завой от 180°, което предизвика износване на ролките и проблеми с подравняването, които не бяхме предвидили. Затова сега нашето правило е: първо тествайте го с цифров близнак. Похарчихме около 80 часа, за да симулираме прехвърлянето на 300-тонни ковши в рамките на планираните прозорци за поддръжка – и самата тази симулация ни спести забавяне при пускането в експлоатация с две седмици.
При транспортирането на материали вече не разглеждаме крановете с горна опора и автоматичните електрически возила (AGV) като взаимно изключващи се решения. Използваме и двете. Тежките слитъци (над 20 тона) продължават да се преместват с кранове с горна опора – това е задължително за безопасността и производителността. Обаче за прехвърлянето на заготовки между финалните валцови станове преди два години преминахме към AGV. Резултатът? Енергийната консумация в склада за слитъци намаля с 18 %, а излагането на персонала в горещите зони се намали с повече от 60 %. AGV-тата не са съвършени – понякога се объркват от маркировката по пода по време на поддръжка, – но научихме да планираме техните маршрути около смяната на персонала, а не по време на пиковата експлоатация.
Безопасността не е просто един от елементите, които се проверяват при планирането на подредбата – тя е отправна точка. Използваме AHP (Analytic Hierarchy Process) за оценка на компромисите, но сме въвели строго правило: всяка възможна подредба, която увеличи риска от разлив на течни метали с повече от 2 %, се отхвърля незабавно, независимо от потенциалното подобряване на производителността. Това решение беше взето след инцидент с почти злополука по време на тестване на агресивна подредба по принципа „най-краткият път“. Забелязахме проблема по време на симулация, но той ни даде ясно предупреждение, че скоростта никога не трябва да надвишава близостта до зони за аварийно съдържание.
Ако мога да дам един съвет на друг инженер по производствени сгради: не проектирайте фабричната си сграда според днешната продуктова смес. Проектирайте я според сместа, която ще имате след пет години. Оставихме 15 % празно пространство в нашата зона за студено довършване – и след две години това празно пространство стана мястото за нова линия за аневилиране с водород, която дори не бяхме планирали. Тази гъвкавост ни спести необходимостта да построим цяло ново крило.
Накратко: планирането на стоманолеярна фабрика не е статичен чертеж. Това е жив и дишайщ системен процес, който трябва да премества топлина, метал и хора в синхрон. Днешната ни фабрика работи с 92 % OEE – спрямо 79 % преди три години – не защото закупихме по-скъпо оборудване, а защото най-сетне подравнихме разположението на сградите си с реалния операционен ритъм, а не с идеала от учебниците.