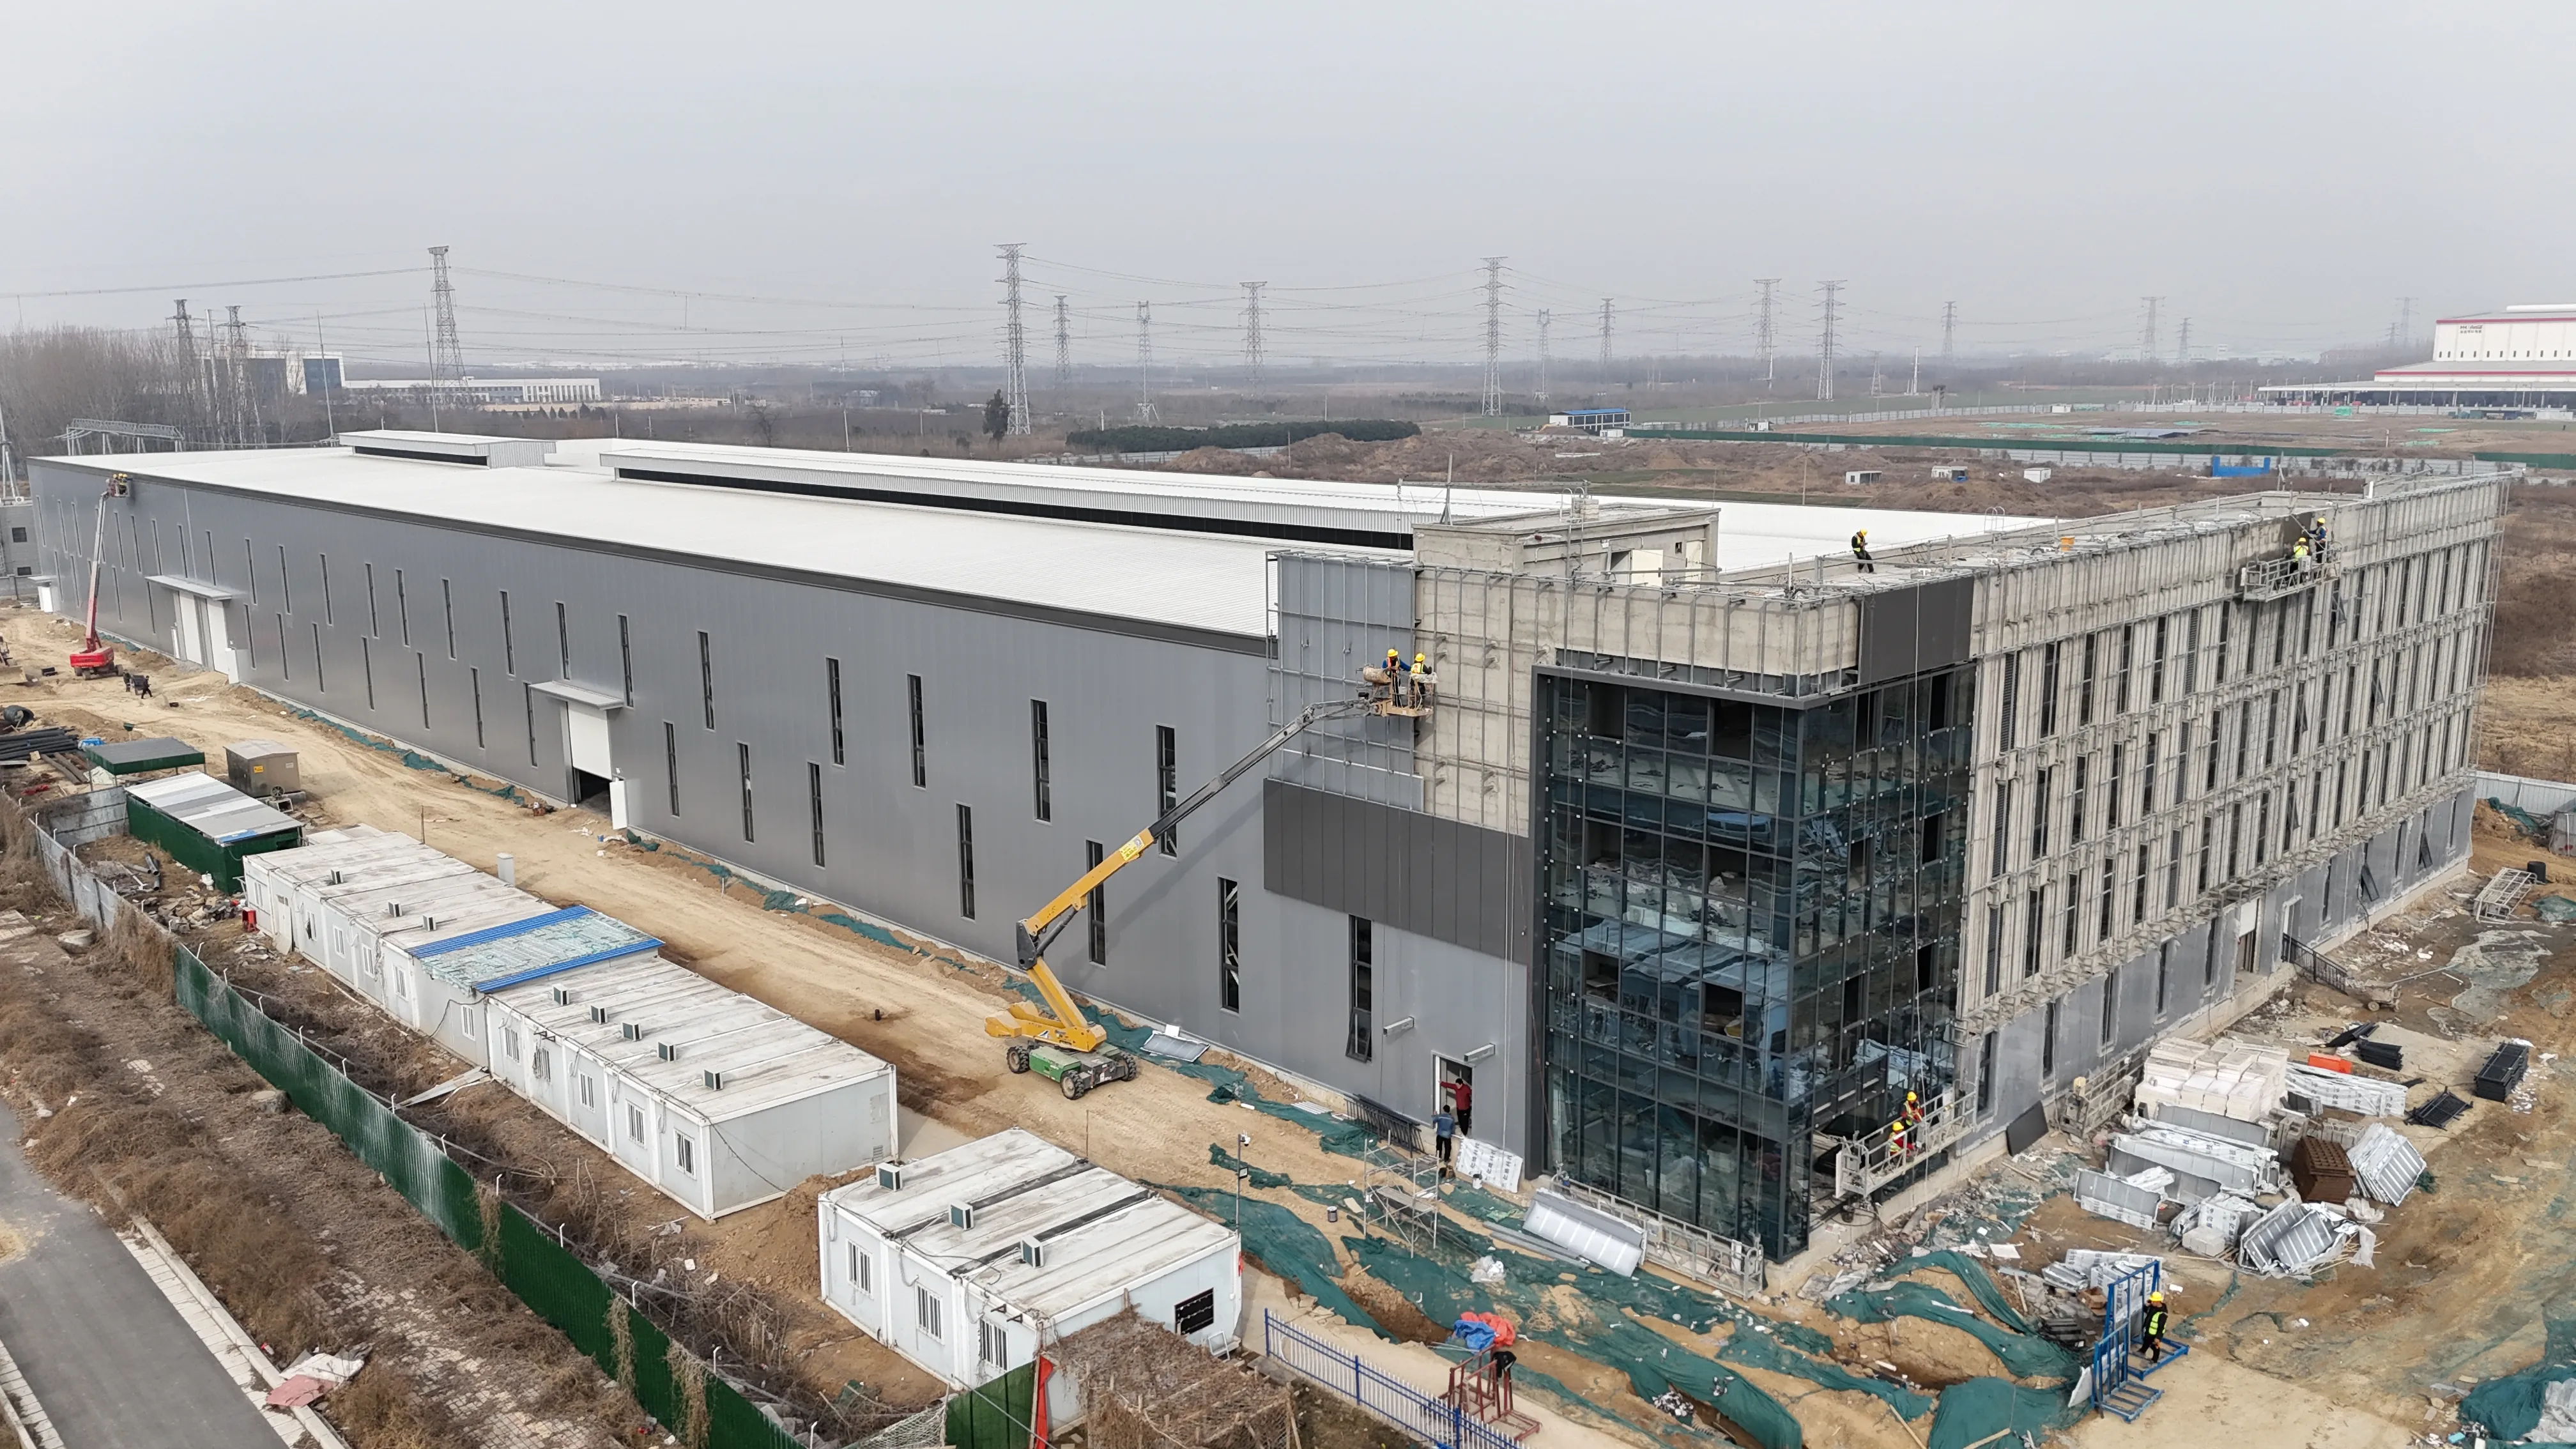
Nadpis: Proč se náš půdorys ocelárenského závodu stále nezdařil – a jak jsme jej opravili jednosměrným tokem
Tuto lekci jsme se naučili na vlastní kůži. Před asi třemi lety jsme měli v našem skladišti desek vážné úzké místo, které nás málem stálo objednávku za 2 miliony USD. Náš půdorys odpovídal učebnicovým doporučením – uspořádání podle zón, dobré pokrytí jeřábů – avšak materiály se stále křížily jako při špatně naplánovaném křižovatkovém provozu. Každé ráno začínalo směna 45minutovou dopravní zácpou žlabů a tyčí.
Tato zkušenost nás donutila znovu promyslet všechno, co jsme si mysleli, že víme o ‚jednosměrném toku‘. Nejde jen o kreslení šipek do půdorysu. Jde o respektování termodynamiky oceli. Umístili jsme tavicí dílnu přímo vedle litnicového zařízení – ne proto, že to tak uváděl stavební plán, ale protože jsme vypočítali, že převoz desky o teplotě 700 °C o dalších 40 metrů by spotřeboval při jejím znovuzahřívání navíc 1,2 GJ na tunu. Během celého ročního výrobního cyklu nám tato jednoduchá rozhodnutí o sousedství ušetřila přibližně tolik elektrické energie, kolik spotřebují během roku 300 domácností.
Museli jsme také vyvrátit mýtus, že „U-způsob uspořádání je vždy lepší pro brownfieldové lokality.“ V našem případě přímá I-způsob uspořádaná linka snížila dobu výroby od šrotu po dokončenou cívku o 17 % – i když zabírala více plochy na podlaze. Proč? Protože naše sortimentní směs zahrnuje tlusté plechy, nejen tenké pásky. U-způsob uspořádání nutil ingoty obrátit o 180°, což způsobilo opotřebení válců a problémy s jejich zarovnáním, které jsme nepředvídatelně nezohlednili. Naše pravidlo nyní zní: nejprve to otestujte pomocí digitálního dvojníka. Strávili jsme přibližně 80 hodin simulací přepravy 300 tun taveniny v kelímcích proti plánovaným oknům údržby – a právě tato simulace nás sama o sobě zachránila před dvoutýdenním zpožděním uvedení do provozu.
Při manipulaci s materiálem jsme přestali považovat jeřáby a automatické vůzky (AGV) za vzájemně se vylučující řešení. Používáme oba typy. Těžké desky (> 20 t) stále přepravujeme pomocí jeřábů – z důvodu bezpečnosti a propustnosti je to nezbytné. Při přepravě polotovarů mezi dokončovacími válcovacími stolici jsme však před dvěma lety přešli na AGV. Výsledek? Spotřeba energie v odlitkovém skladu klesla o 18 % a expozice zaměstnanců v horkých zónách se snížila o více než 60 %. AGV nejsou dokonalé – během údržby se někdy orientují špatně podle značek na podlaze – ale naučili jsme se plánovat jejich trasy tak, aby probíhaly kolem změn směn, nikoli v době maximální provozní zátěže.
Bezpečnost není pouze jednou z položek v našem plánování uspořádání – je to výchozí bod. K vyvážení kompromisů používáme metodu AHP (Analytic Hierarchy Process), avšak přidali jsme pevné pravidlo: jakékoli uspořádání, které zvýší riziko rozlití roztaveného kovu o více než 2 %, je okamžitě odmítnuto, bez ohledu na možné zisky v propustnosti. Toto pravidlo vzniklo po téměř nehodě, ke které došlo při testování agresivního uspořádání typu „nejkratší cesta“. Incident jsme zachytili během simulace, avšak byl to varovný signál, že rychlost nesmí nikdy převážit blízkost ke zónám nouzového obsluhování.
Kdybych mohl jinému inženýrovi provozu dát jednu radu: neprojektujte budovu svého závodu podle současného sortimentu výrobků. Projektujte ji podle sortimentu, který budete mít za pět let. V naší chladicí dokončovací hale jsme nechali 15 % nevyužitého prostoru – a za dva roky se tento prostor stal domovem nové linky pro žíhání vodíkem, kterou jsme tehdy ještě ani neplánovali. Tato flexibilita nás zachránila před nutností vybudovat zcela novou přístavbu.
Shrneme-li to: uspořádání ocelářského závodu není statický výkres. Je to živý, dýchající systém, který musí harmonicky přesouvat teplo, kov a lidi. Náš závod dnes dosahuje 92 % OEE – oproti 79 % před třemi lety – ne proto, že jsme zakoupili dražší zařízení, ale proto, že jsme konečně zarovnali uspořádání budov se skutečným provozním rytmem, nikoli s ideálem z učebnic.