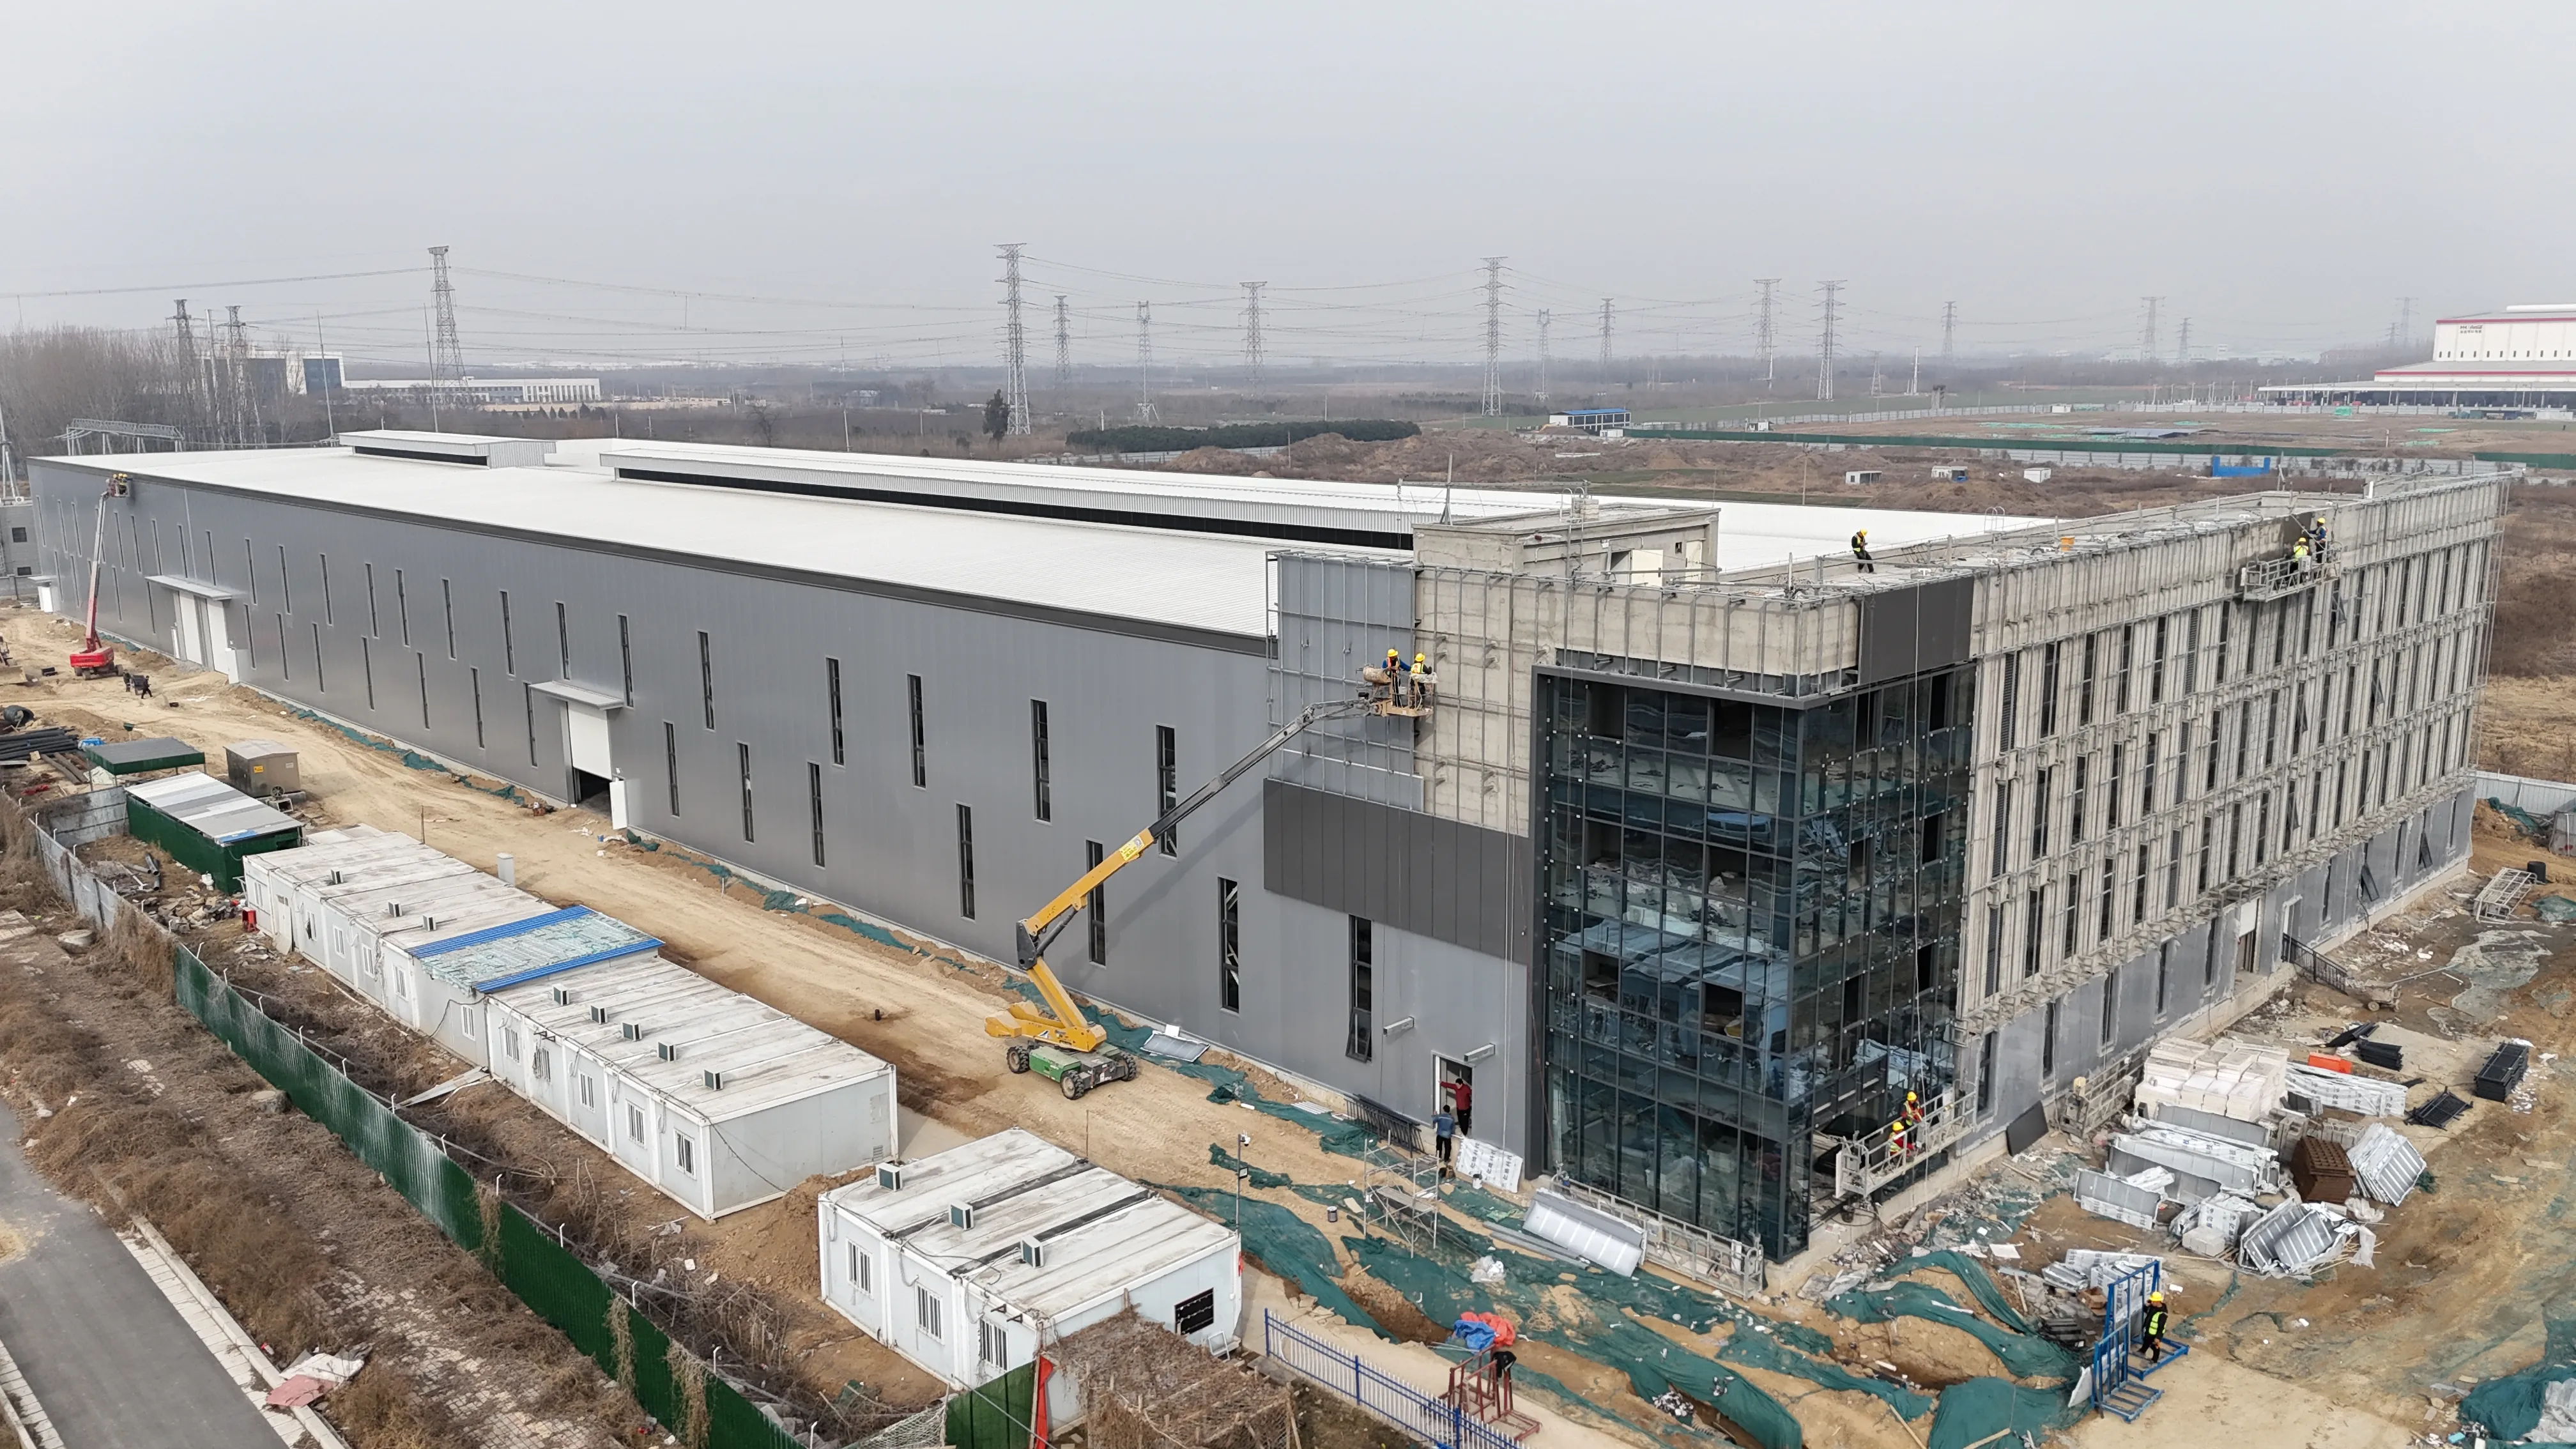
Título: Por qué nuestro diseño de planta siderúrgica seguía fallando – y cómo lo corregimos mediante un flujo unidireccional
Aprendimos esta lección por la vía difícil. Hace unos tres años, tuvimos un cuello de botella importante en nuestro patio de planchones que casi nos hizo perder un pedido de 2 millones de dólares. Nuestra disposición seguía el manual: secuencial por zonas, buena cobertura con puentes grúa; sin embargo, los materiales seguían cruzándose como en una intersección mal planificada. Cada turno matutino comenzaba con un atasco de 45 minutos de cucharas y palanquillas.
Esa experiencia nos obligó a replantearnos por completo todo lo que creíamos saber sobre el «flujo unidireccional». No se trata simplemente de dibujar flechas en un plano. Se trata de respetar la termodinámica del acero. Ubicamos nuestra fundición directamente adyacente al colador —no porque así lo indicara el plano, sino porque calculamos que desplazar una plancha a 700 °C una distancia adicional de 40 metros requeriría 1,2 GJ más por tonelada en recalentamiento. Durante un año completo de producción, esa simple decisión de ubicación adyacente nos permitió ahorrar aproximadamente la cantidad anual de electricidad consumida por 300 viviendas.
También tuvimos que desmentir el mito de que «las disposiciones en forma de U siempre son mejores para terrenos contaminados». En nuestro caso, una configuración lineal recta en forma de I redujo nuestro tiempo de entrega desde la chatarra hasta la bobina terminada en un 17 %, aunque ocupaba más superficie en planta. ¿Por qué? Porque nuestra gama de productos incluye placas de gran espesor, no solo tiras delgadas. La disposición en forma de U obligaba a las lingoteras a realizar un giro de 180°, lo que provocó desgaste de los rodillos y problemas de alineación que no habíamos previsto. Por tanto, nuestra regla actual es: probarla primero con un gemelo digital. Invertimos aproximadamente 80 horas simulando transferencias de cucharas de 300 toneladas frente a las ventanas planificadas de mantenimiento, y esa simulación por sí sola nos evitó un retraso de dos semanas en la puesta en marcha.
En la manipulación de materiales, ya no consideramos las grúas puente y los vehículos guiados automáticamente (AGV) como opciones mutuamente excluyentes. Usamos ambos. Nuestras planchas pesadas (>20 t) siguen transportándose mediante grúas puente: esto es imprescindible para la seguridad y la capacidad de producción. Sin embargo, hace dos años sustituimos los sistemas tradicionales por AGV en la transferencia de bloques entre los trenes de laminación final. ¿El resultado? El consumo energético en nuestro patio de planchas disminuyó un 18 % y redujimos la exposición laboral en zonas calientes en más del 60 %. Los AGV no son perfectos: a veces se desorientan por las marcas en el suelo durante las tareas de mantenimiento; no obstante, hemos aprendido a programar sus recorridos evitando los cambios de turno y priorizando horarios fuera de las fases de máxima operación.
La seguridad no es una casilla de verificación en nuestra planificación de distribución; es el punto de partida. Utilizamos el AHP (Proceso Jerárquico Analítico) para ponderar los compromisos, pero hemos incorporado una regla estricta: cualquier opción de distribución que incremente el riesgo de derrames de metal fundido en más del 2 % se descarta de inmediato, independientemente de las ganancias en capacidad de producción. Esta regla surgió tras un incidente casi ocurrido durante las pruebas de una distribución agresiva de «ruta más corta». Lo detectamos durante la simulación, pero fue una llamada de atención: la velocidad nunca debe prevalecer sobre la proximidad a las zonas de contención de emergencia.
Si pudiera dar un solo consejo a otro ingeniero de planta: no diseñe su edificio fabril para la mezcla actual de productos. Diseñe para la mezcla que tendrá dentro de cinco años. Dejamos un 15 % de espacio vacío en nuestra zona de acabado en frío; y dos años después, ese espacio vacío se convirtió en la ubicación de una nueva línea de recocido con hidrógeno, cuya implementación ni siquiera habíamos planeado. Esa flexibilidad nos evitó construir una nueva anexión completa.
En resumen: el diseño de una planta siderúrgica no es un dibujo estático. Es un sistema vivo y dinámico que debe mover calor, metal y personas en armonía. Nuestra planta opera hoy con un 92 % de OEE, frente al 79 % de hace tres años, no porque hayamos adquirido equipos más sofisticados, sino porque finalmente alineamos la disposición de nuestros edificios con el ritmo operativo real, y no con el ideal teórico.