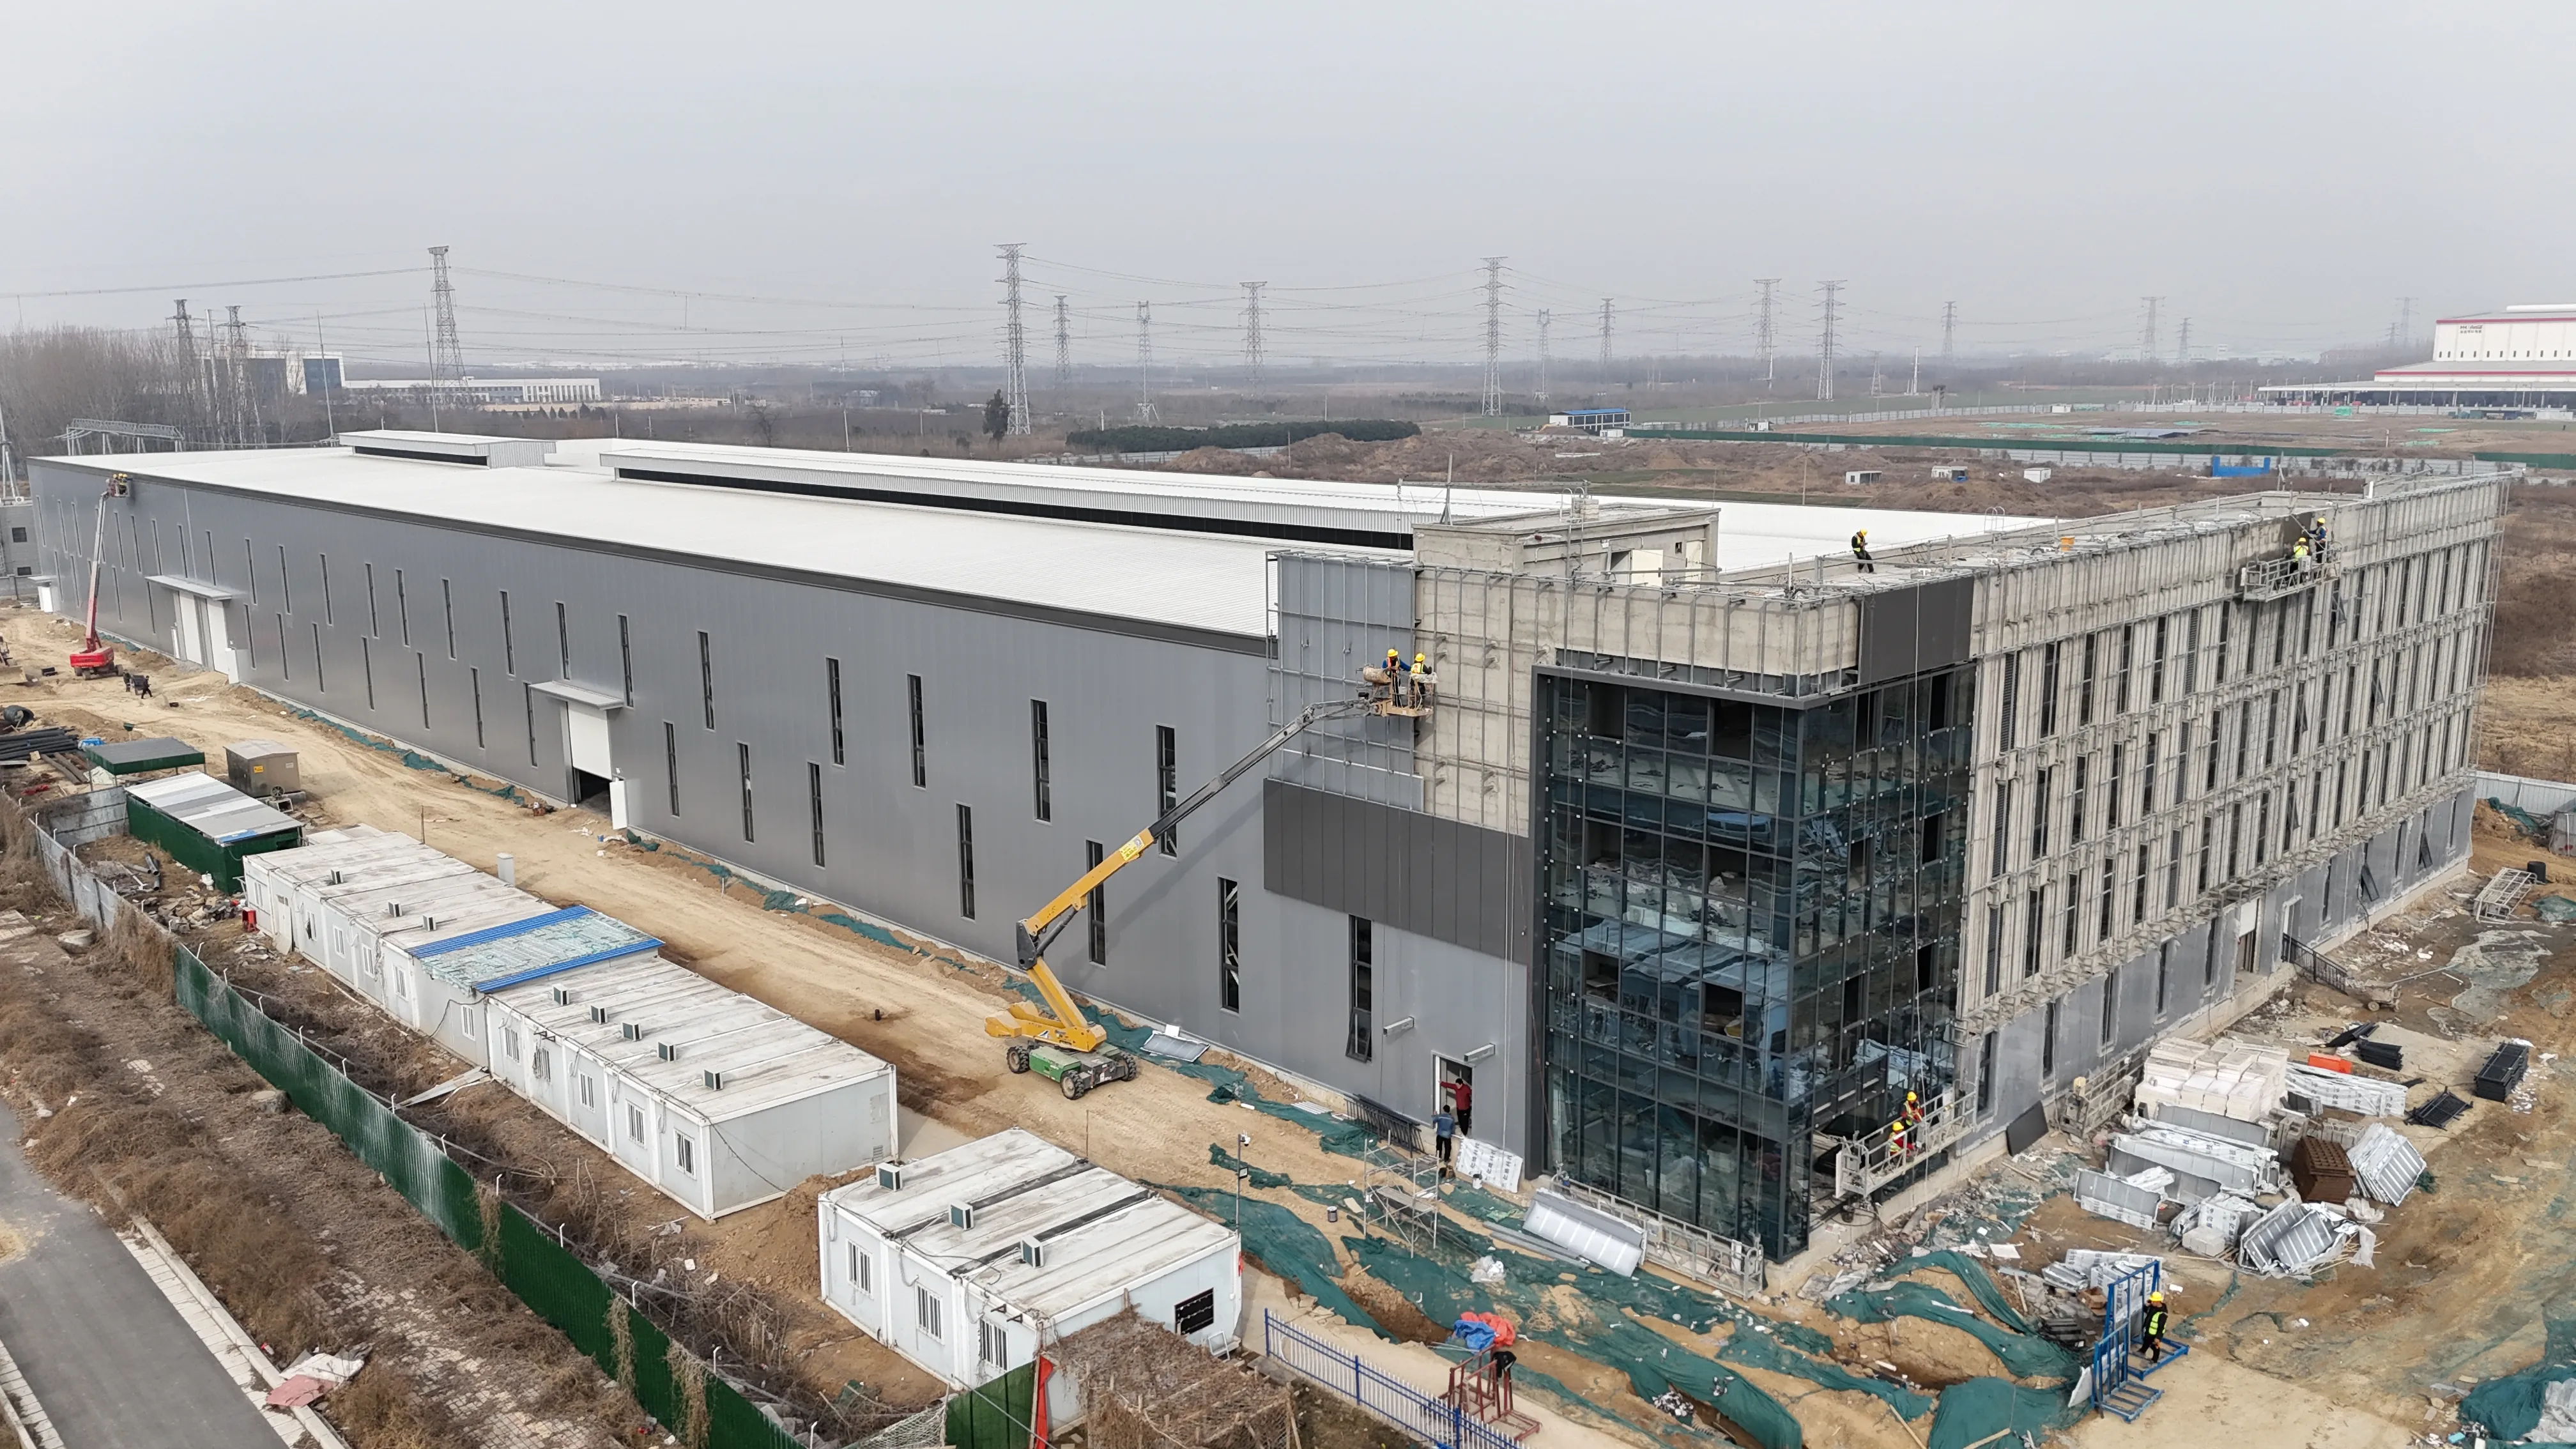
Заголовок: Почему планировка нашего сталелитейного завода постоянно проваливалась — и как мы исправили это с помощью одностороннего потока
Мы извлекли этот урок нелегким путём. Примерно три года назад у нас возникло серьёзное узкое место на складе слитков, из-за которого мы едва не потеряли заказ на 2 млн долларов США. Наша планировка соответствовала учебнику: последовательная по зонам компоновка, хорошее покрытие кранами — однако материалы продолжали пересекаться, как на плохо спланированном перекрёстке. Каждая утренняя смена начиналась с 45-минутной «пробки» из ковшей и заготовок.
Этот опыт заставил нас полностью пересмотреть всё, что мы считали известным о «однонаправленном потоке». Речь идёт не просто о рисовании стрелок на плане цеха. Это вопрос уважения к термодинамике стали. Мы разместили плавильный цех непосредственно рядом с машиной непрерывного литья — не потому, что так указано в проектной документации, а потому, что расчёты показали: перемещение слитка при температуре 700 °C на дополнительные 40 метров потребует дополнительных 1,2 ГДж энергии на тонну при повторном нагреве. За полный производственный год такое простое решение по размещению смежных участков позволило сэкономить объём электроэнергии, эквивалентный годовому потреблению примерно 300 домашних хозяйств.
Мы также должны были опровергнуть миф о том, что «U-образные компоновки всегда предпочтительнее для реконструируемых площадок». В нашем случае прямолинейная I-образная конфигурация сократила срок изготовления от лома до готовой рулона на 17 % — несмотря на то, что она заняла больше площади цеха. Почему? Потому что наш ассортимент включает толстолистовую сталь, а не только тонкие полосы. U-образная компоновка вынуждала слитки совершать поворот на 180°, что вызывало износ роликов и проблемы с их выравниванием, которых мы не ожидали. Поэтому теперь наше правило таково: сначала протестировать решение с помощью цифрового двойника. Мы потратили около 80 часов на моделирование переноса ковшей массой 300 тонн в рамках запланированных окон технического обслуживания — и только это моделирование позволило нам избежать задержки ввода в эксплуатацию на две недели.
Что касается транспортировки материалов, мы перестали рассматривать мостовые краны и автоматизированные гидравлические тележки (AGV) как взаимоисключающие решения. Мы используем оба типа оборудования. Тяжёлые слитки (>20 т) по-прежнему перемещаются с помощью мостовых кранов — это обязательное условие для обеспечения безопасности и производительности. Однако два года назад мы перешли на использование AGV для транспортировки заготовок между станами отделки. Результат? Потребление энергии на складе слитков снизилось на 18 %, а трудозатраты в зонах повышенной температуры сократились более чем на 60 %. AGV не лишены недостатков — например, во время технического обслуживания они иногда теряют ориентацию из-за разметки на полу, — однако мы научились планировать их маршруты так, чтобы они совпадали со сменами персонала, а не с периодами пиковой нагрузки.
Безопасность — это не просто пункт в нашем планировании размещения оборудования: она является отправной точкой. Мы используем метод анализа иерархий (AHP), чтобы оценивать компромиссы, но добавили строгое правило: любой вариант размещения, повышающий риск разлива расплавленного металла более чем на 2 %, отклоняется немедленно — вне зависимости от возможного роста пропускной способности. Это решение было принято после инцидента с почти аварией при тестировании агрессивного варианта «кратчайшего пути». Мы выявили проблему на этапе имитационного моделирования, однако этот случай стал тревожным сигналом: скорость никогда не должна превалировать над близостью к зонам аварийного удержания.
Если бы я мог дать одному инженеру-технологу лишь один совет: не проектируйте здание завода под сегодняшний ассортимент продукции. Проектируйте его под тот ассортимент, который будет через пять лет. Мы оставили 15 % незанятой площади в холодном отделении финишной обработки — и уже через два года эта свободная площадь стала местом размещения новой линии водородного отжига, о которой мы даже не задумывались при первоначальном планировании. Такая гибкость позволила нам избежать строительства совершенно нового пристройки.
Подведём итоги: планировка сталелитейного завода — это не статичный чертёж. Это живая, дышащая система, которая должна синхронно перемещать тепло, металл и людей. Сегодня наш завод работает с коэффициентом эффективности оборудования (OEE) 92 % — по сравнению с 79 % три года назад — не потому, что мы приобрели более современное оборудование, а потому, что наконец-то привели планировку здания в соответствие с реальным ритмом производственных операций, а не с идеалом из учебников.