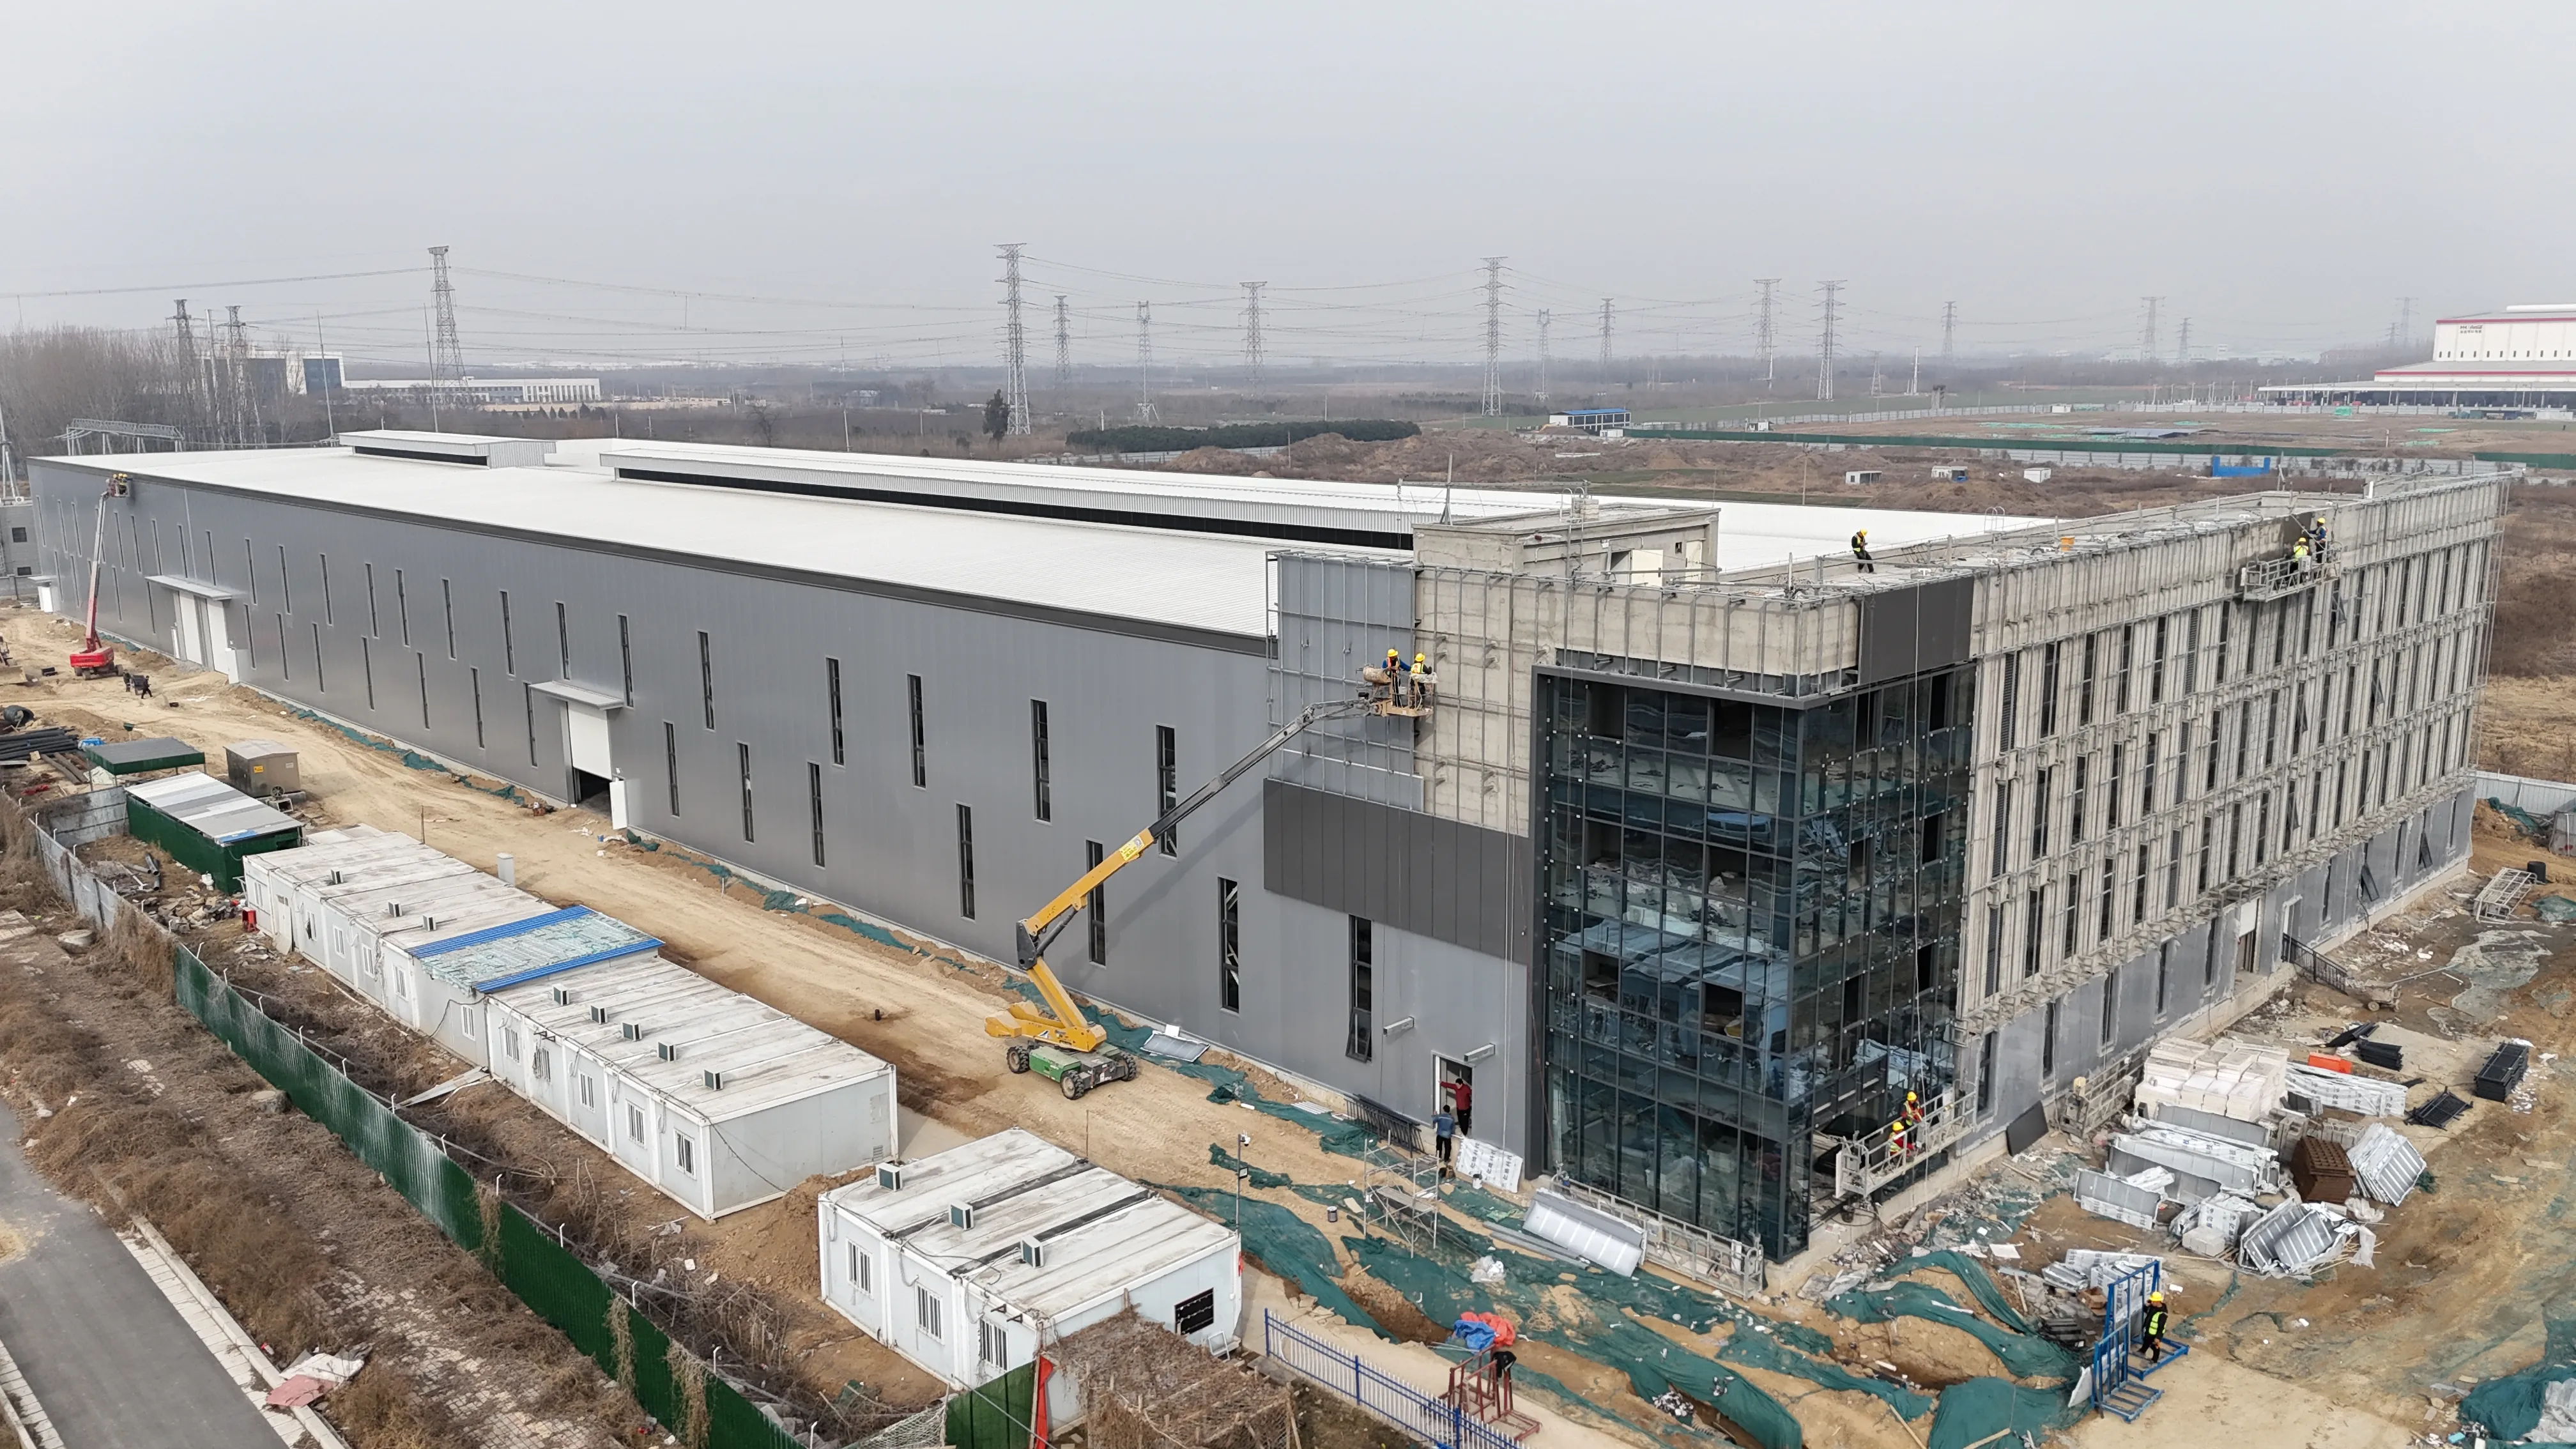
Tajuk: Mengapa Tataletak Tanaman Keluli Kami Terus Gagal – Dan Bagaimana Kami Memperbaikinya dengan Aliran Satu Arah
Kami mempelajari pelajaran ini dengan cara yang sukar. Kira-kira tiga tahun lalu, kami mengalami kesesakan utama di kawasan slab kami yang hampir menyebabkan kehilangan pesanan bernilai USD2 juta. Tataletak kami mengikut buku teks – berurutan mengikut zon dan liputan kren yang baik – tetapi bahan terus bersilang seperti persimpangan yang dirancang secara buruk. Setiap shift pagi bermula dengan kesesakan lalu lintas selama 45 minit melibatkan ladle dan billet.
Pengalaman itu memaksa kami untuk memikirkan semula segala-galanya yang kami sangka kami tahu tentang "aliran satu arah." Ia bukan sekadar menggambar anak panah pada pelan lantai. Ia tentang menghormati termodinamik keluli. Kami memindahkan kilang lebur kami secara langsung bersebelahan dengan jentera penuangan – bukan kerana pelan pembinaan mengatakan demikian, tetapi kerana kami mengira bahawa menggerakkan ingot bersuhu 700°C sejauh 40 meter lagi akan membakar tenaga tambahan sebanyak 1.2 GJ setiap tan dalam proses pemanasan semula. Sepanjang tahun pengeluaran penuh, keputusan kesederhanaan untuk menempatkan kedua-dua fasiliti bersebelahan ini menjimatkan penggunaan elektrik tahunan setara dengan 300 buah rumah.
Kami juga perlu mematahkan mitos bahawa "susunan berbentuk-U sentiasa lebih baik untuk tapak lama." Dalam kes kami, konfigurasi lurus berbentuk-I sebenarnya mengurangkan masa pengeluaran dari bahan sisa hingga gulungan siap sebanyak 17% – walaupun ia menggunakan lebih banyak ruang lantai. Mengapa? Kerana campuran produk kami termasuk plat berketebalan tinggi, bukan hanya jalur nipis. Susunan berbentuk-U memaksa ingot membuat pusingan 180°, yang menyebabkan kerosakan pada penggelek dan masalah penyelarasan yang tidak kami jangkakan. Jadi, peraturan kami kini ialah: uji terlebih dahulu dengan ‘digital twin’. Kami menghabiskan kira-kira 80 jam mensimulasikan pemindahan kelompang 300 tan bersama jadual penyelenggaraan dirancang – dan simulasi ini sahaja menyelamatkan kami daripada kelengahan penyerahan sebanyak dua minggu.
Mengenai pengendalian bahan, kami telah berhenti memandang jentera kren atas dan kenderaan berpandu automatik (AGV) sebagai dua pilihan yang saling eksklusif. Kedua-duanya kini dioperasikan secara serentak. Slab berat (>20 tan) masih diangkut menggunakan jentera kren atas—ini merupakan keperluan mutlak dari segi keselamatan dan kelancaran operasi. Namun, untuk pemindahan billet antara stesen penyelesaian, kami beralih kepada AGV dua tahun lalu. Apakah hasilnya? Penggunaan tenaga di kawasan simpan slab kami berkurang sebanyak 18%, dan paparan pekerja di zon panas berkurang lebih daripada 60%. AGV bukanlah sempurna—kadangkala ia keliru dengan tanda lantai semasa penyelenggaraan—tetapi kami telah belajar menjadualkan laluan AGV mengelilingi perubahan shift, bukan semasa waktu operasi puncak.
Keselamatan bukanlah satu kotak yang perlu dicetak dalam perancangan susun atur kami – ia adalah titik permulaan. Kami menggunakan AHP (Analytic Hierarchy Process) untuk menimbang kompromi, tetapi kami telah menambah satu peraturan ketat: mana-mana pilihan susun atur yang meningkatkan risiko tumpahan logam cair lebih daripada 2% akan dibuang serta-merta, tanpa mengira peningkatan kadar keluaran. Peraturan ini muncul daripada satu insiden hampir berlaku semasa menguji susun atur "laluan terpendek" yang agresif. Kami mengesan masalah ini semasa simulasi, tetapi ia menjadi pengingat kuat bahawa kelajuan tidak pernah boleh mengatasi kehampiran dengan zon kandungan kecemasan.
Jika saya boleh memberikan satu nasihat kepada jurutera kilang lain: jangan mereka bentuk bangunan kilang anda berdasarkan campuran produk hari ini. Sebaliknya, mereka bentuknya untuk campuran produk yang akan anda miliki dalam lima tahun lagi. Kami menyisakan ruang kosong sebanyak 15% di dalam ruang penyelesaian sejuk kami – dan dua tahun kemudian, ruang kosong itu menjadi lokasi bagi satu talian penganihilan hidrogen baharu yang bahkan tidak pernah dirancang sebelum ini. Keluwesan ini menyelamatkan kami daripada membina satu aneks baharu sepenuhnya.
Secara ringkasnya: susun atur loji keluli bukanlah lukisan statik. Ia merupakan sistem yang hidup dan bernafas yang perlu mengalirkan haba, logam, dan manusia secara selaras. Loji kami hari ini beroperasi pada tahap OEE sebanyak 92% — meningkat daripada 79% tiga tahun lalu — bukan kerana kami membeli peralatan yang lebih canggih, tetapi kerana kami akhirnya menyelaraskan susun atur bangunan kami dengan irama operasi sebenar kami, bukan dengan ideal teks buku.