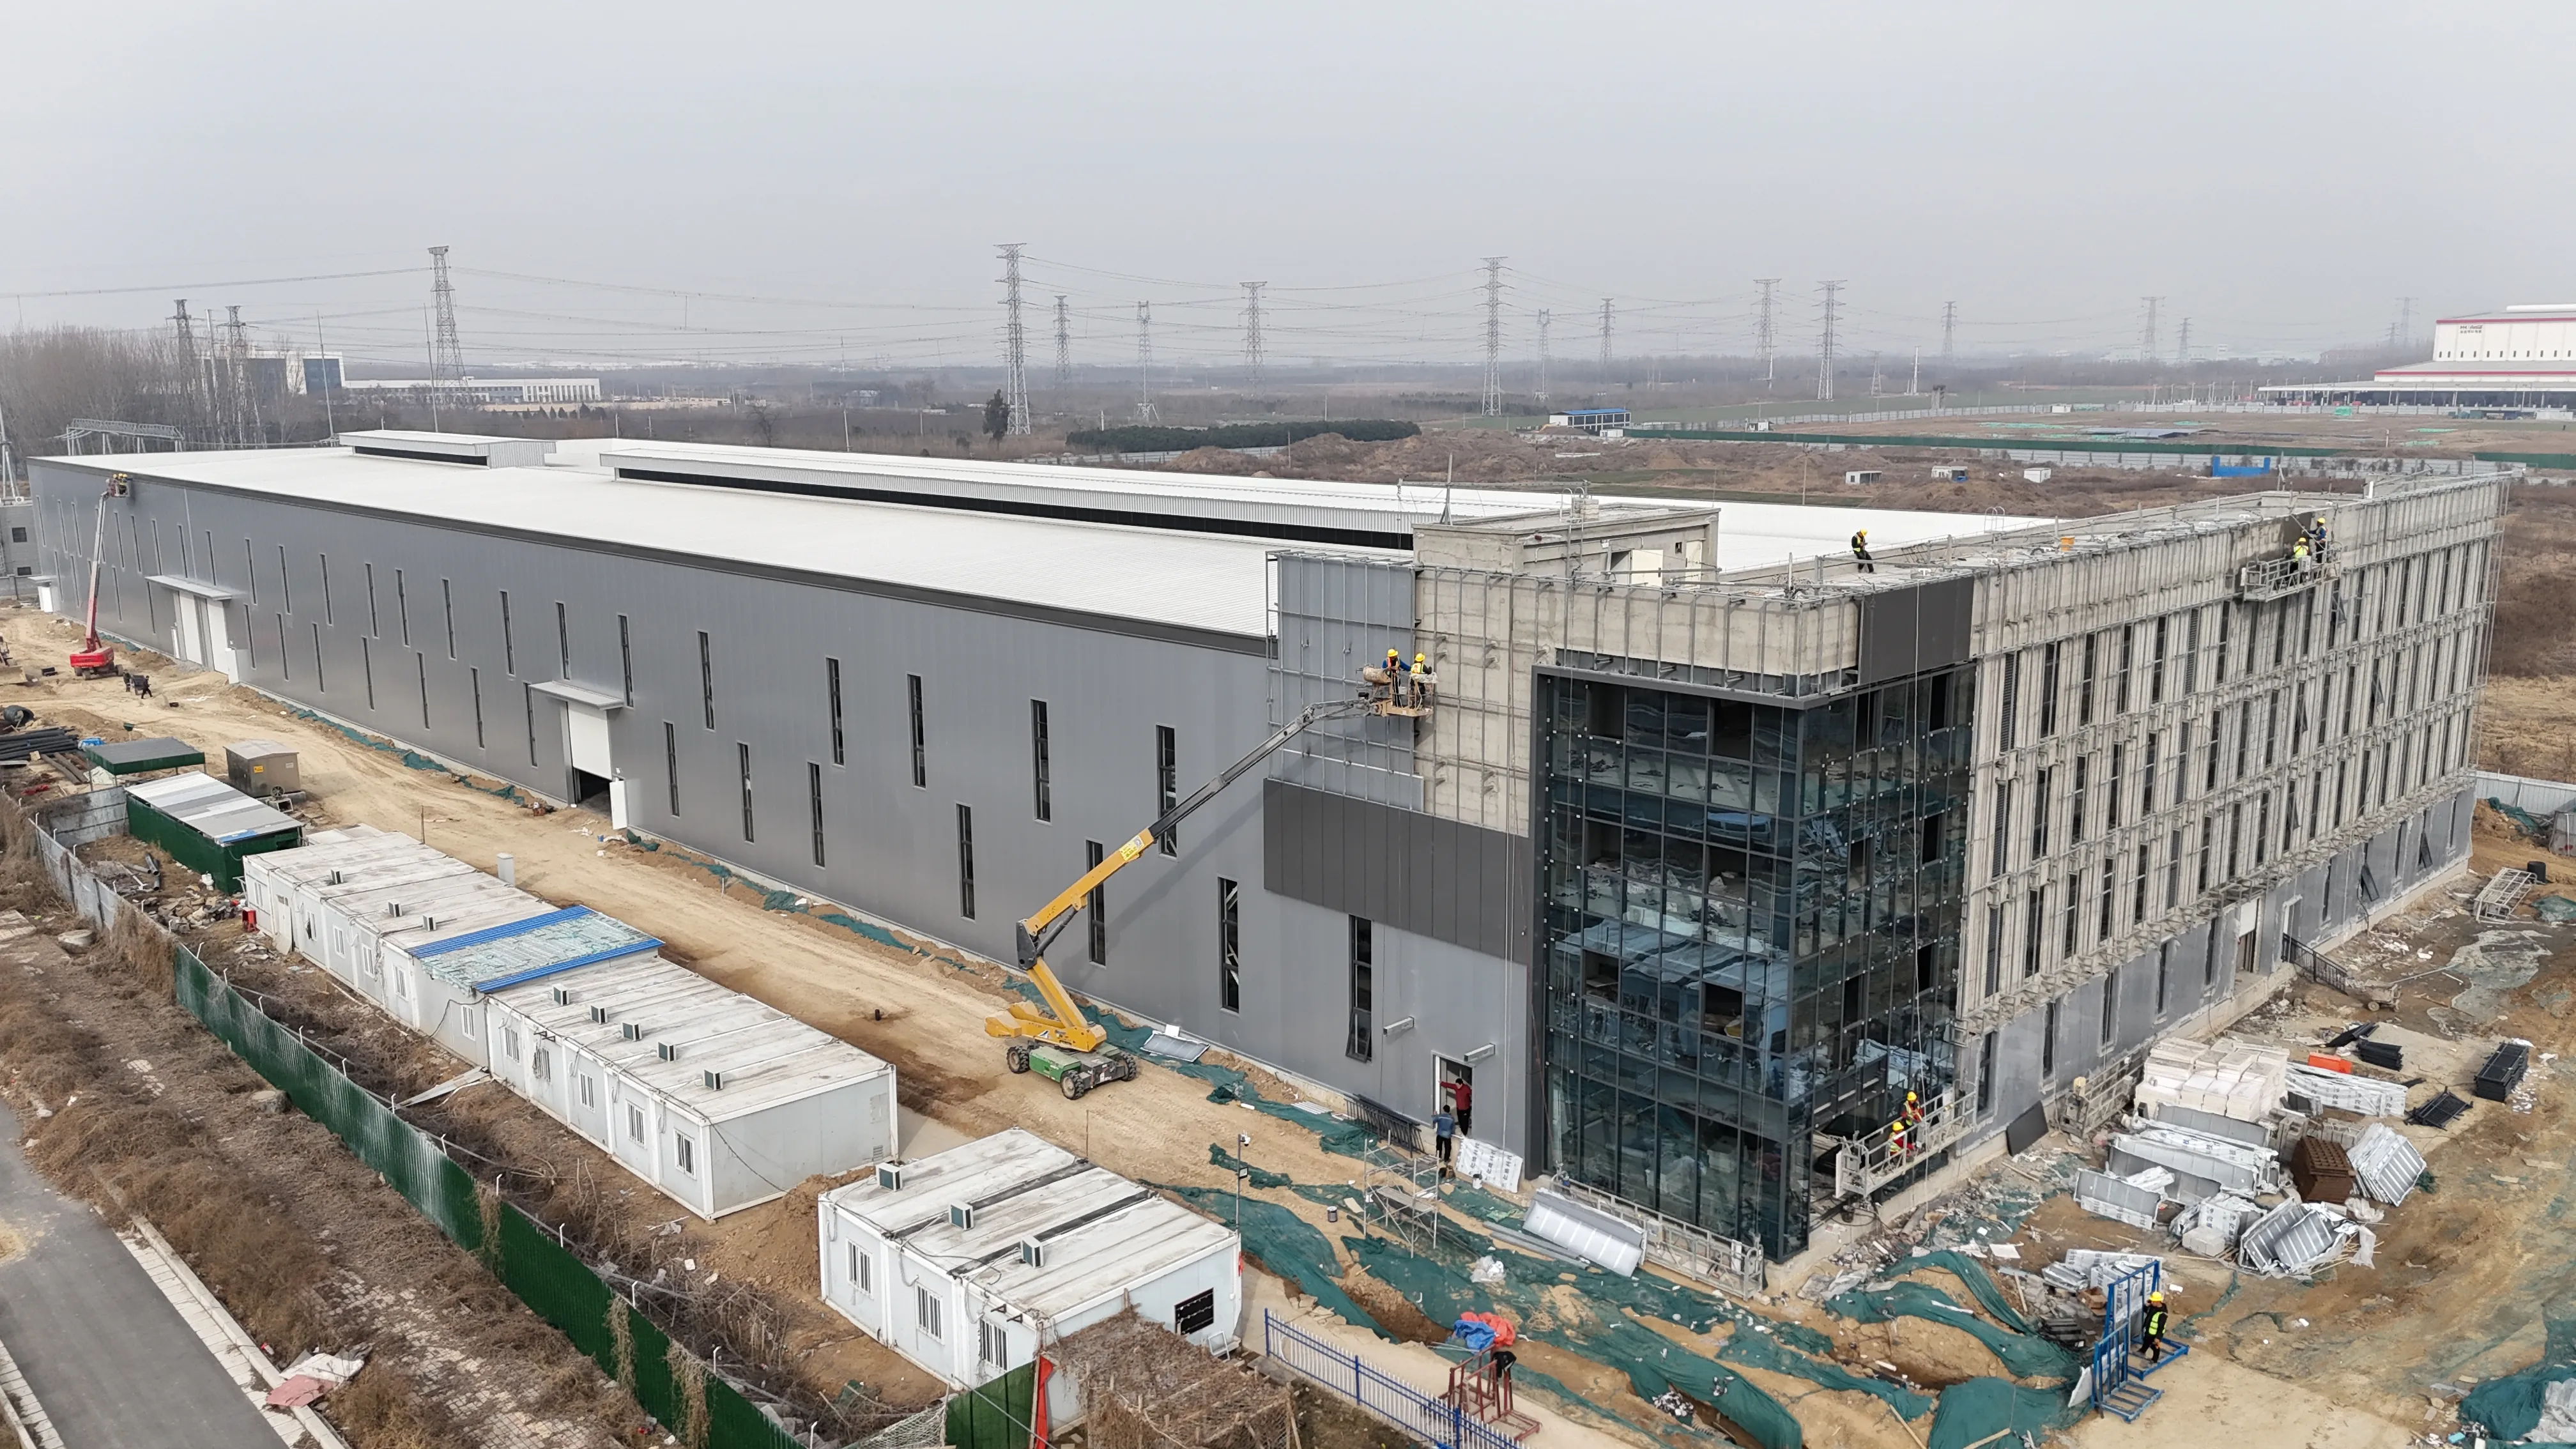
Назва: Чому наш розподіл площ сталеплавильного заводу постійно не вдавався — і як ми виправили це за допомогою односпрямованого потоку
Ми засвоїли цей урок важким шляхом. Приблизно три роки тому у нас виник критичний вузький прохід у дворі для заготовок, через що ми ледь не втратили замовлення на 2 млн доларів США. Наш розподіл площ відповідав підручниковим рекомендаціям — послідовне зонування, гарне обслуговування кранами, — але матеріали постійно перетинали один одного, наче на перехресті з поганим плануванням. Кожна ранкова зміна починалася з 45-хвилинної «пробки» з ковшів і заготовок.
Цей досвід змусив нас переглянути все, що ми вважали собі відомим про «односторонній потік». Це не просто малювання стрілок на плані приміщення. Це — повага до термодинаміки сталі. Ми розташували плавильний цех безпосередньо поруч із машинами безперервного лиття — не тому, що так було вказано в проекті, а тому, що розрахували: якщо плиту температурою 700 °C переміщувати ще на 40 метрів, то на її повторне нагрівання буде витрачено додатково 1,2 ГДж на тонну. За весь рік виробництва це просте рішення щодо розташування зекономило нам приблизно стільки електроенергії, скільки споживають за рік 300 домогосподарств.
Ми також мали спростувати міф про те, що «U-подібні розташування завжди кращі для забруднених ділянок». У нашому випадку прямолінійна I-подібна конфігурація скоротила час від відходів до готової рулонної стрічки на 17 % — навіть попри те, що вона займає більше площі. Чому? Тому що наш асортимент включає товсті листи, а не лише тонкі смуги. U-подібна схема змушувала заготовки робити поворот на 180°, що призводило до зносу роликів і проблем із вирівнюванням, яких ми не передбачали. Отже, наше нове правило: спочатку протестувати рішення за допомогою цифрового двійника. Ми витратили близько 80 годин на моделювання перенесення ковшів вагою 300 тонн у відповідності з графіком планового технічного обслуговування — і саме це моделювання уникнуло затримки введення в експлуатацію на 2 тижні.
Щодо обробки матеріалів, ми припинили розглядати мостові крани та автоматичні візки (AGV) як взаємовиключні рішення. Ми використовуємо обидва типи обладнання. Наші важкі заготовки (понад 20 т) досі переміщуються за допомогою мостових кранів — це є незмінною умовою для забезпечення безпеки й продуктивності. Проте для транспортування блюмів між фінішними станами два роки тому ми перейшли на AGV. Результат? Споживання енергії на складі заготовок зменшилося на 18 %, а експозиція працівників у гарячих зонах скоротилася більше ніж на 60 %. AGV не є ідеальними — під час технічного обслуговування вони іноді плутають розмітки на підлозі, — проте ми навчилися планувати їхні маршрути поза змінами, а не в періоди пікового навантаження.
Безпека — це не просто пункт у нашому плануванні розташування обладнання — це вихідна точка. Ми використовуємо метод аналізу ієрархій (AHP), щоб оцінювати компроміси, але додали жорстке правило: будь-який варіант розташування, який збільшує ризик розливу розплавленого металу більше ніж на 2 %, відкидається одразу, навіть якщо це дає переваги у продуктивності. Це рішення було прийняте після інциденту з майже аварією під час тестування агресивного варіанту «найкоротшого шляху». Ми виявили проблему під час симуляції, але це стало тривожним сигналом: швидкість ніколи не повинна переважувати близькість до зон аварійного утримання.
Якби я міг дати одну пораду іншому інженеру з виробництва: не проектуйте будівлю свого заводу для сучасного асортименту продукції. Проектуйте її для асортименту, який у вас буде через п’ять років. Ми залишили 15 % порожнього простору у холодному цеху закінчення — і через два роки цей простір став місцем розташування нової лінії водневого відпалу, про яку ми навіть не планували. Така гнучкість урятувала нас від необхідності будувати цілий новий прибудований корпус.
Підсумовуючи: план сталеливарного заводу — це не статичне креслення. Це живий, дихаючий системний процес, який має одночасно й ефективно переміщувати тепло, метал і людей. Сьогодні наш завод працює з показником OEE 92 % — порівняно з 79 % три роки тому — не через закупівлю більш сучасного обладнання, а тому, що ми нарешті узгодили план будівлі з реальним ритмом виробничих операцій, а не з ідеалізованим варіантом із підручника.