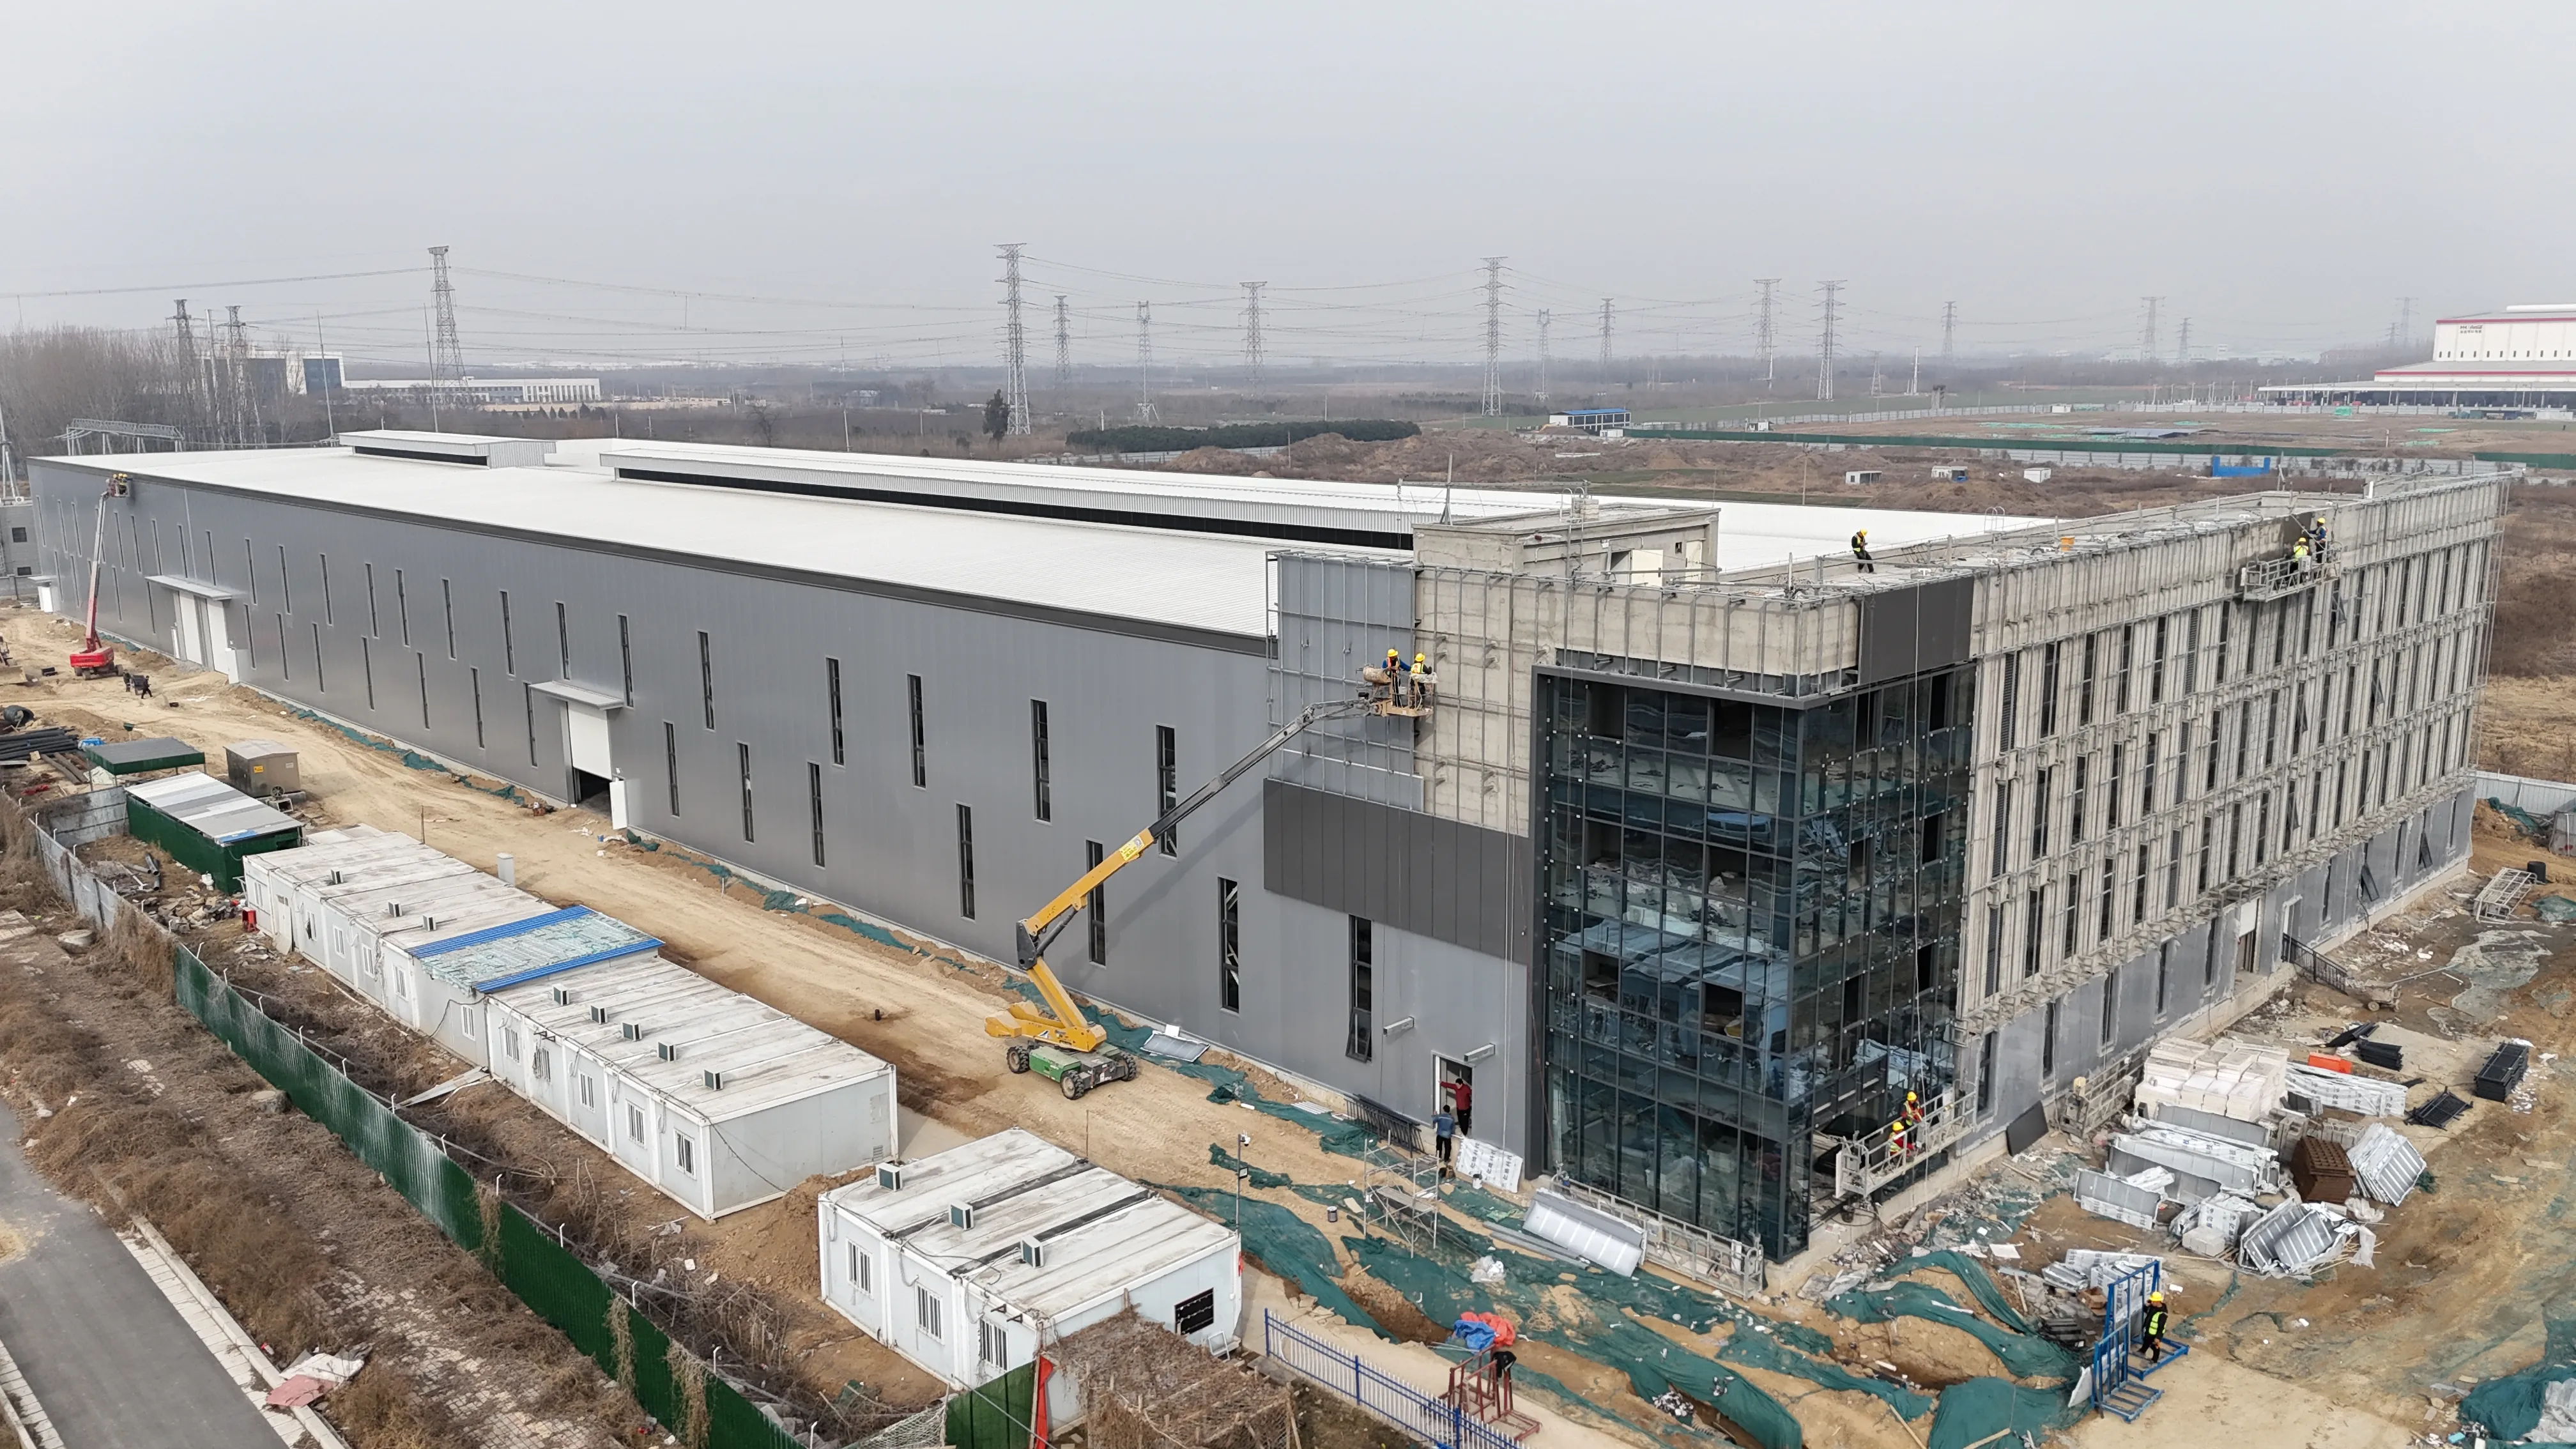
Tytuł: Dlaczego nasz układ huty stalowej ciągle zawodził – i jak go poprawiliśmy dzięki jednokierunkowemu przepływowi
Nauczyliśmy się tej lekcji w trudny sposób. Około trzech lat temu mieliśmy poważną wąską gardło w naszym magazynie płyt stalowych, co niemal kosztowało nas zamówienia wartego 2 mln USD. Nasz układ był zgodny z podręcznikami – sekwencyjny ze względu na strefy, z dobrą obsługą suwnic – ale materiały nadal krzyżowały się ze sobą jak na źle zaplanowanym skrzyżowaniu. Każda zmiana poranna zaczynała się od 45-minutowego korka ruchu żeliwnych cystern i prętów.
To doświadczenie zmusiło nas do przemyślenia wszystkiego, co dotychczas sądziliśmy o „jednokierunkowym przepływie”. Chodzi nie tylko o rysowanie strzałek na planie fabryki. Chodzi o poszanowanie termodynamiki stali. Przeniesieliśmy naszą hutę stopów bezpośrednio obok odlewarki – nie dlatego, że tak wynikało z dokumentacji projektowej, lecz ponieważ obliczyliśmy, że przemieszczenie blachy o temperaturze 700 °C o kolejne 40 metrów wymagałoby dodatkowego zużycia 1,2 GJ energii na tonę podczas ponownego nagrzewania. W ciągu pełnego roku produkcji ta prosta decyzja dotycząca położenia urządzeń zaoszczędziła nam ilość energii elektrycznej odpowiadającą rocznemu zużyciu przez 300 gospodarstw domowych.
Musielismy również obalić mit, że «układy U-zkształtne są zawsze lepsze dla terenów zanieczyszczonych». W naszym przypadku konfiguracja liniowa, I-zkształtna, skróciła czas cyklu od odpadów do gotowego zwoju o 17% – mimo że zajmowała więcej powierzchni hali. Dlaczego? Ponieważ nasz asortyment obejmuje grube płyty, a nie tylko cienkie paski. Układ U-zkształtny wymuszał obrót bloków o 180°, co prowadziło do zużycia wałków i problemów z ich wyjustowaniem – czego nie przewidzieliśmy. Nasza obecna zasada brzmi więc: najpierw przetestuj to za pomocą cyfrowego bliźniaka. Przeprowadziliśmy symulację trwającą około 80 godzin, w której modelowaliśmy transport pieców o pojemności 300 ton w ramach zaplanowanych okien konserwacyjnych – sama ta symulacja pozwoliła nam uniknąć opóźnienia uruchomienia o 2 tygodnie.
W zakresie obsługi materiałów zrezygnowaliśmy z traktowania suwnic jazdowych i pojazdów sterowanych automatycznie (AGV) jako rozwiązań wzajemnie wykluczających się. Wykorzystujemy oba systemy. Ciężkie wlewniki (>20 t) nadal przemieszczane są za pomocą suwnic jazdowych – jest to warunek konieczny ze względów bezpieczeństwa i wydajności. Jednak przewóz prętów między stanowiskami wykańczającymi został dwa lata temu przejęty przez AGV-y. Efekt? Zużycie energii w magazynie wlewników spadło o 18%, a narażenie pracowników na strefy gorące zmniejszyło się o ponad 60%. AGV-y nie są doskonałe – czasem mylą znakowanie podłogi podczas konserwacji – ale nauczyliśmy się planować ich trasy tak, aby unikać zmian zmiany zmiany i przeprowadzać je poza szczytowym okresem pracy.
Bezpieczeństwo nie jest tylko jednym z punktów do zaznaczenia w naszym planowaniu układu – jest to punkt wyjścia. Stosujemy metodę AHP (Analytic Hierarchy Process) do oceny kompromisów, ale wprowadziliśmy surową zasadę: każdy wariant układu, który zwiększa ryzyko wylania się stopionego metalu o ponad 2%, jest natychmiast odrzucany – niezależnie od możliwych korzyści w zakresie przepustowości. Zasada ta powstała po incydencie prawie wypadkowym, jaki mieliśmy podczas testowania agresywnego układu opartego na zasadzie „najkrótszej ścieżki”. Wykryliśmy zagrożenie podczas symulacji, ale było to ostrzeżenie, że szybkość nigdy nie powinna przeważać nad bliskością stref awaryjnego zawierania.
Gdybym mógł dać jedną radę innemu inżynierowi zakładu: nie projektuj budynku fabrycznego dla obecnego asortymentu produktów. Projektuj go dla asortymentu, jaki będziecie produkować za pięć lat. Pozostawiliśmy 15% wolnej przestrzeni w naszym warsztacie obróbki zimnej – a dwa lata później ta wolna przestrzeń stała się miejscem nowej linii żarzenia wodorowego, której w ogóle nie zaplanowaliśmy wcześniej. Ta elastyczność pozwoliła nam uniknąć budowy całkowicie nowego przybudówka.
Podsumowując: układ huty stalowej nie jest statycznym rysunkiem. Jest to żywy, oddychający system, który musi przemieszczać ciepło, metal i ludzi w harmonii. Nasza huta dzisiaj osiąga wskaźnik OEE na poziomie 92% – wzrost z 79% trzy lata temu – nie dlatego, że zakupiliśmy nowocześniejsze wyposażenie, lecz dlatego, że wreszcie dopasowaliśmy układ budynku do rzeczywistego rytmu operacyjnego, a nie do teoretycznego ideału z podręcznika.