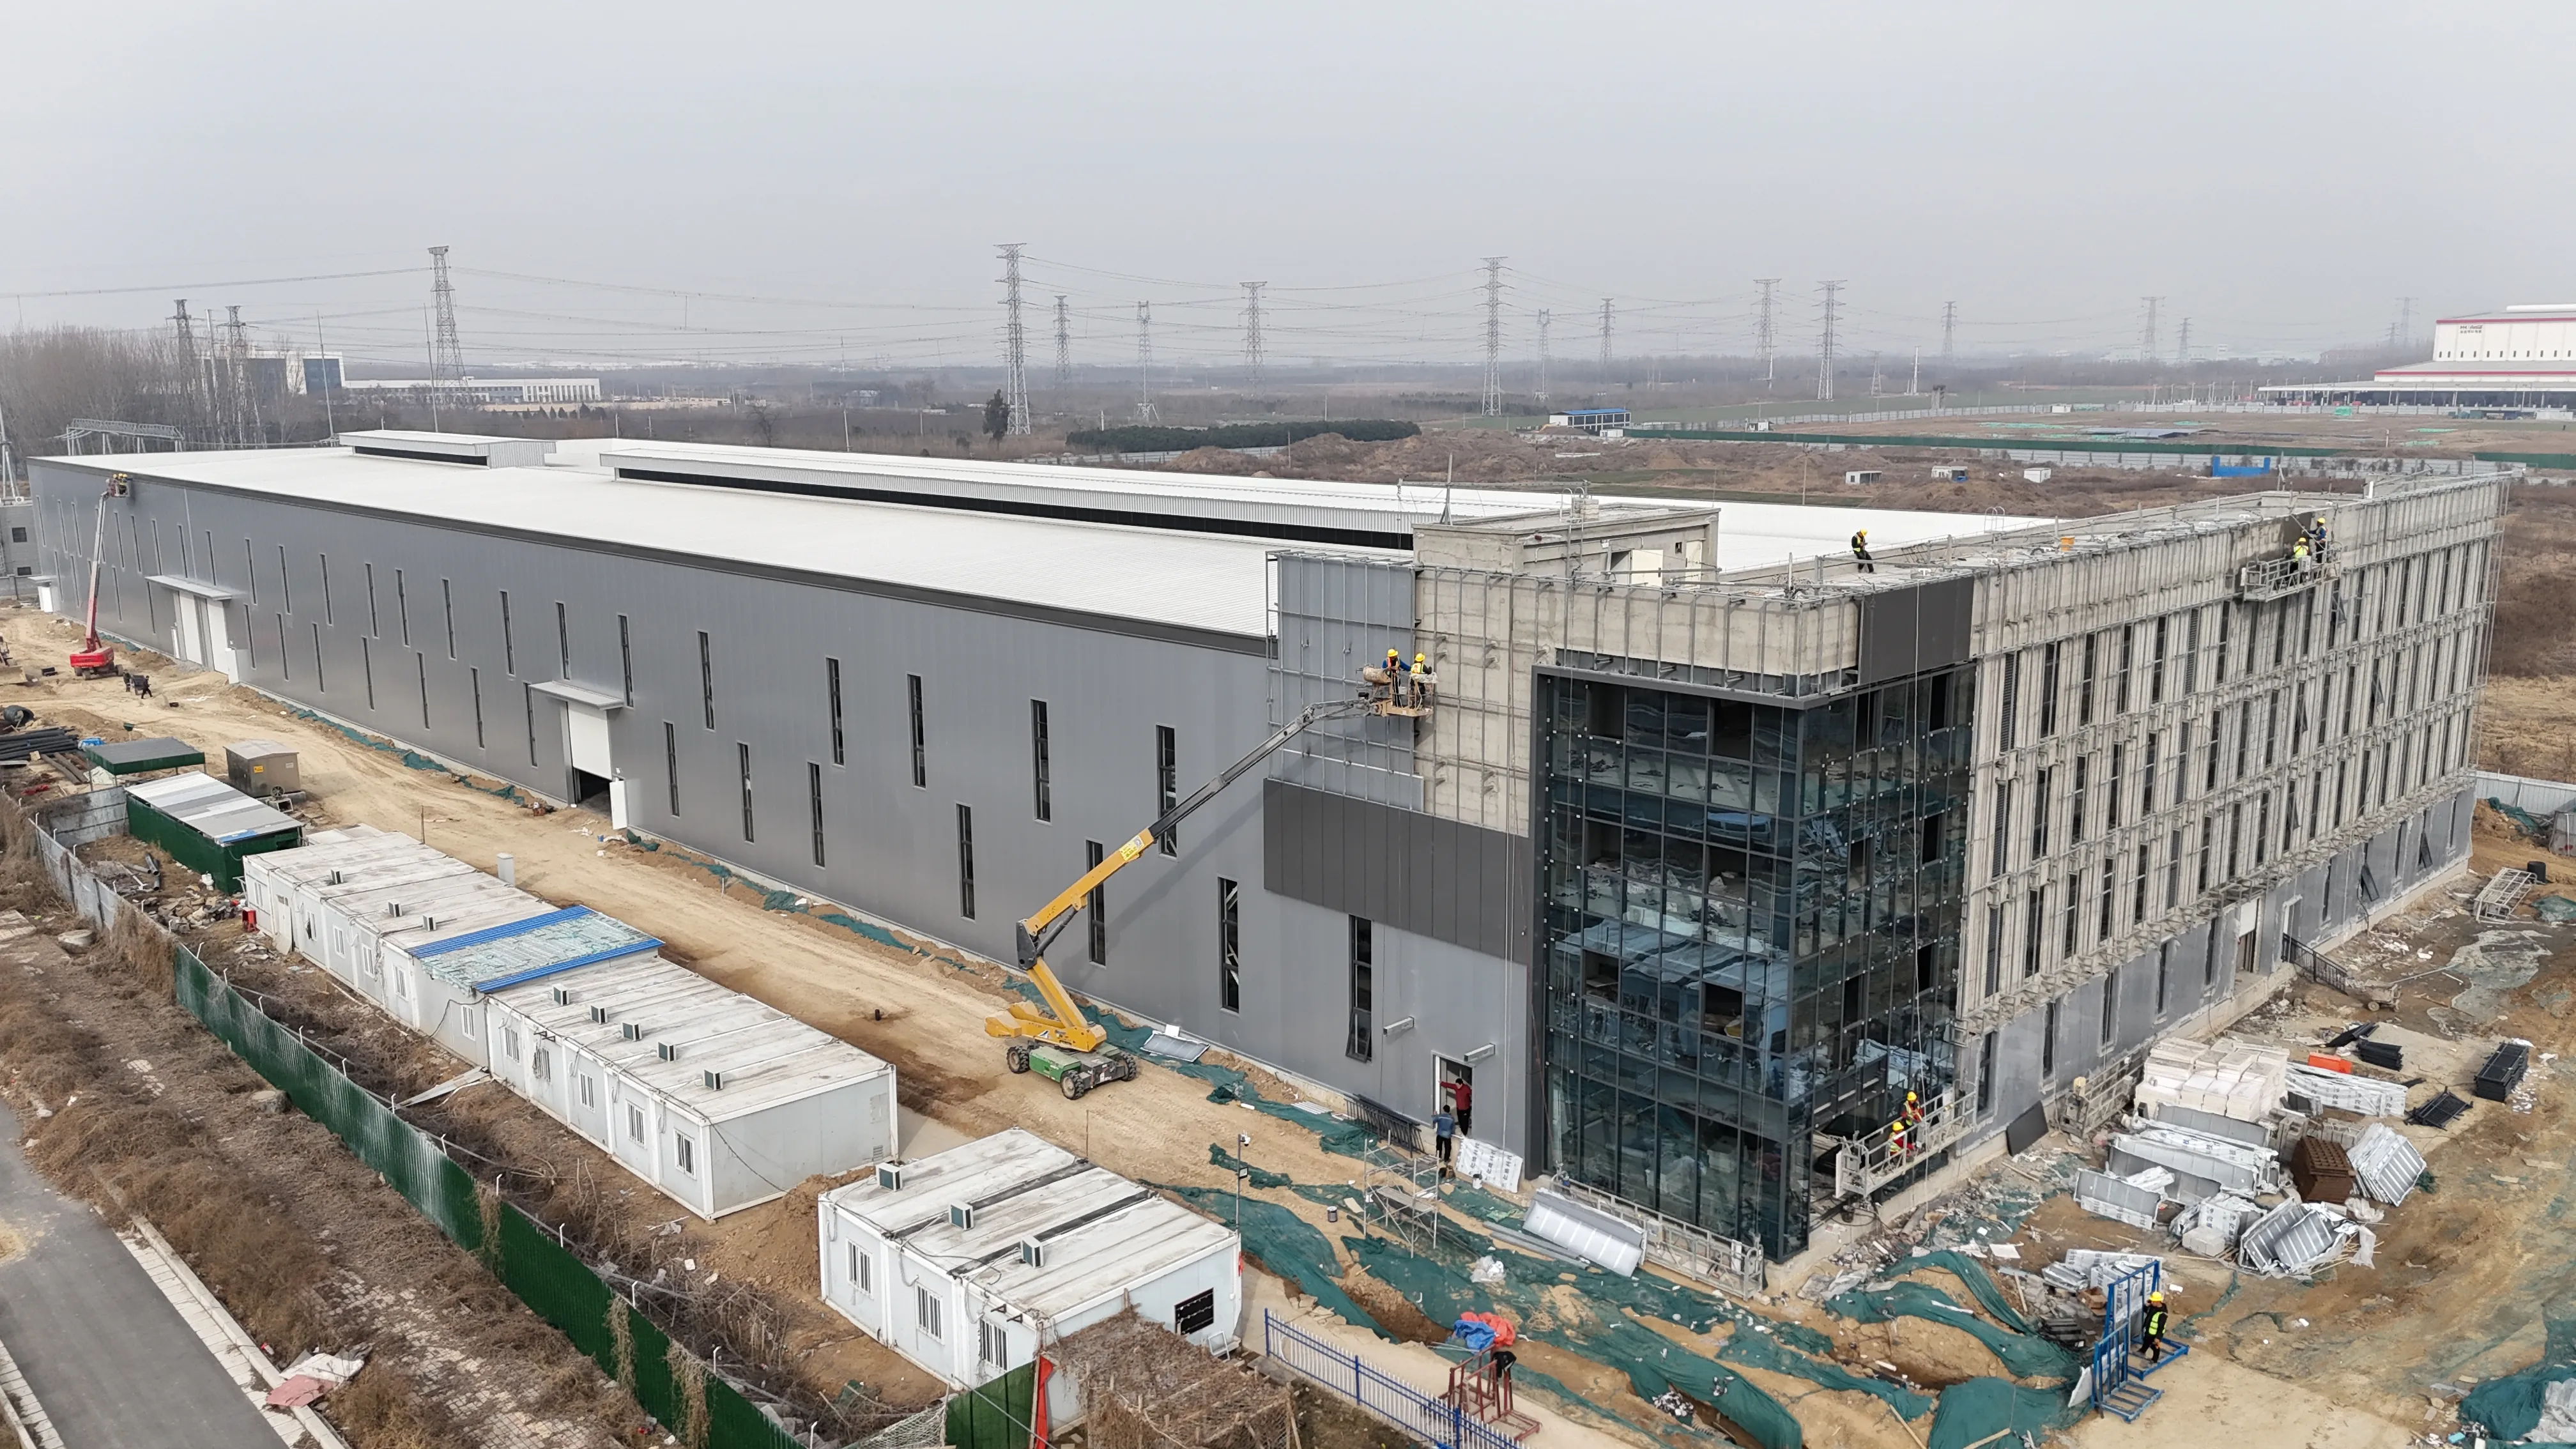
শিরোনাম: আমাদের ইস্পাত কারখানার লেআউট কেন বারবার ব্যর্থ হয়েছিল—এবং কীভাবে আমরা একমুখী প্রবাহ দিয়ে তা সংশোধন করেছিলাম
আমরা এই পাঠটি খুব কঠিন পথে শিখেছিলাম। প্রায় তিন বছর আগে, আমাদের স্ল্যাব ইয়ার্ডে একটি বড় প্রবাহ বাধা দেখা দিয়েছিল যা আমাদের দুই মিলিয়ন ডলারের অর্ডার হারাতে প্রায় ঘটিয়েছিল। আমাদের লেআউট পাঠ্যপুস্তক অনুযায়ী ছিল—অঞ্চল-ক্রমিক, ভালো ক্রেন কভারেজ—কিন্তু উপকরণগুলি একটি খারাপভাবে পরিকল্পিত সড়ক জংশনের মতো পথ কাটাকাটি করতে থাকত। প্রতিদিন সকালের শিফট শুরু হত লেডল এবং বিলেটের ৪৫ মিনিটের ট্রাফিক জ্যাম দিয়ে।
ওই অভিজ্ঞতা আমাদের সবকিছু পুনর্বিবেচনা করতে বাধ্য করেছিল যা আমরা "একমুখী প্রবাহ" নিয়ে জানতাম। এটা শুধু ফ্লোর প্ল্যানে তীরচিহ্ন আঁকার বিষয় নয়। এটা ইস্পাতের তাপগতিবিদ্যাকে সম্মান করার বিষয়। আমরা আমাদের মেল্টশপটিকে কাস্টারের ঠিক পাশে স্থানান্তরিত করেছিলাম— ব্লুপ্রিন্টে এমন লেখা থাকার কারণে নয়, বরং কারণ আমরা হিসাব করেছিলাম যে ৭০০°সেলসিয়াস তাপমাত্রার একটি স্ল্যাবকে ৪০ মিটার আরও দূরে নিয়ে যাওয়া হলে পুনরায় উত্তপ্ত করতে প্রতি টনে অতিরিক্ত ১.২ জিজে শক্তি খরচ হবে। পূর্ণ উৎপাদন বছর জুড়ে এই সহজ সন্নিহিত স্থাপনের সিদ্ধান্তটি আমাদের প্রায় ৩০০টি বাড়ির বার্ষিক বিদ্যুৎ খরচের সমান শক্তি বাঁচিয়েছিল।
আমাদের একটি আরও ভুল ধারণা দূর করতে হয়েছিল—যে “ব্রাউনফিল্ডের জন্য U-আকৃতির বিন্যাস সর্বদা ভালো।” আমাদের ক্ষেত্রে, সোজা রেখার I-আকৃতির বিন্যাস আমাদের স্ক্র্যাপ থেকে শেষ কয়েল পর্যন্ত লিড টাইম ১৭% কমিয়েছিল—যদিও এটি আরও বেশি ফ্লোর স্পেস নিয়েছিল। কেন? কারণ আমাদের পণ্য মিশ্রণে হালকা স্ট্রিপ ছাড়াও ভারী-গেজ প্লেট অন্তর্ভুক্ত ছিল। U-আকৃতির বিন্যাসে স্ল্যাবগুলিকে ১৮০° ঘুরতে হত, যা রোলার ক্ষয় এবং সাইড অ্যালাইনমেন্ট সমস্যা তৈরি করেছিল, যা আমরা আগে ভাবিনি। তাই এখন আমাদের নিয়ম হলো: প্রথমে ডিজিটাল টুইন দিয়ে পরীক্ষা করুন। আমরা পরিকল্পিত রক্ষণাবেক্ষণ সময়ের বিরুদ্ধে ৩০০-টন ল্যাডল স্থানান্তরের ৮০ ঘণ্টা সিমুলেশন করেছিলাম—এবং শুধু সেই সিমুলেশনটিই আমাদের কমিশনিং বিলম্বের ২ সপ্তাহ এড়াতে সাহায্য করেছিল।
উপকরণ পরিচালনা সংক্রান্ত বিষয়ে, আমরা ওভারহেড ক্রেন এবং এজিভি-কে পরস্পর বহিষ্কৃত হিসেবে বিবেচনা করা বন্ধ করেছি। আমরা উভয় পদ্ধতিই ব্যবহার করি। আমাদের ভারী স্ল্যাবগুলি (২০ টনের বেশি) এখনও ওভারহেড ক্রেনের মাধ্যমে পরিবহন করা হয়—এটি নিরাপত্তা এবং উৎপাদন হারের জন্য অপরিহার্য। কিন্তু ফিনিশিং স্ট্যান্ডগুলির মধ্যে বিলেট স্থানান্তরের জন্য, আমরা দুই বছর আগে এজিভিতে রূপান্তরিত হয়েছিলাম। ফলাফল কী? আমাদের স্ল্যাব ইয়ার্ডের শক্তি খরচ ১৮% কমে গেছে, এবং আমরা গরম অঞ্চলে শ্রমিকদের প্রকাশের পরিমাণ ৬০% এর বেশি কমিয়েছি। এজিভিগুলি নিখুঁত নয়—মেরামতকালীন সময়ে মাঝেমাঝে মেঝের চিহ্নগুলির কারণে এগুলি বিভ্রান্ত হয়—কিন্তু আমরা শিফট পরিবর্তনের সময়ের চেয়ে চূড়ান্ত অপারেশনের সময় তাদের পথ নির্ধারণ করা শিখেছি।
নিরাপত্তা আমাদের লেআউট পরিকল্পনায় একটি চেকবক্স নয় – এটি শুরুর বিন্দু। আমরা ট্রেড-অফগুলির ওজন নির্ধারণের জন্য এএইচপি (অ্যানালিটিক হায়ারার্কি প্রসেস) ব্যবহার করি, কিন্তু আমরা একটি কঠোর নিয়ম যোগ করেছি: যেকোনো লেআউট বিকল্প যদি গলিত ধাতুর ছিটকানোর ঝুঁকিকে ২% এর বেশি বাড়ায়, তবে সেটি অবিলম্বে বাতিল করে দেওয়া হবে, উৎপাদন হারের যতই লাভ হোক না কেন। এই নিয়মটি আমাদের একটি ঘটনা থেকে এসেছে, যখন আমরা একটি আক্রমণাত্মক "সবচেয়ে ছোট পথ" লেআউট পরীক্ষা করছিলাম এবং একটি প্রায়-দুর্ঘটনার সম্মুখীন হয়েছিলাম। আমরা সিমুলেশনের সময় এটি ধরে ফেলেছিলাম, কিন্তু এটি একটি জাগরণ ছিল যে গতি কখনোই জরুরি ধরা ও নিয়ন্ত্রণ অঞ্চলের কাছাকাছি থাকার গুরুত্বকে প্রতিস্থাপন করতে পারে না।
যদি আমি অন্য কোনো কারখানা ইঞ্জিনিয়ারকে একটি পরামর্শ দিতে পারি, তবে তা হলো: আপনার আজকের পণ্য মিশ্রণের জন্য কারখানার ভবন ডিজাইন করবেন না। পাঁচ বছর পরে যে পণ্য মিশ্রণ থাকবে, সেটির জন্য ডিজাইন করুন। আমরা আমাদের শীতল সমাপ্তি বে এ ১৫% খালি স্থান রেখেছিলাম – এবং দুই বছর পরে, সেই খালি স্থানটি একটি নতুন হাইড্রোজেন-অ্যানিলিং লাইনের জন্য ব্যবহৃত হয়েছিল, যা আমরা এমনকি পরিকল্পনা করিনি। এই নমনীয়তা আমাদের একটি সম্পূর্ণ নতুন অ্যানেক্স নির্মাণ থেকে বাঁচিয়েছিল।
সংক্ষেপে বলতে গেলে: একটি ইস্পাত কারখানার লেআউট কোনো স্থির চিত্র নয়। এটি একটি জীবন্ত, শ্বাস-প্রশ্বাস নেওয়া ব্যবস্থা যার মধ্য দিয়ে তাপ, ধাতু এবং মানুষকে সুসঙ্গতভাবে চালানো হয়। আমাদের কারখানা আজ ৯২% ওইইই (OEE) এ চালিত হচ্ছে—যা তিন বছর আগে ৭৯% ছিল—এটা কারণ আমরা কোনো উন্নত যন্ত্রপাতি কিনিনি, বরং আমরা আমাদের ভবনের লেআউটকে পাঠ্যপুস্তকের আদর্শ নয়, বরং আমাদের প্রকৃত কার্যক্রমের তালের সঙ্গে সামঞ্জস্য করেছি।