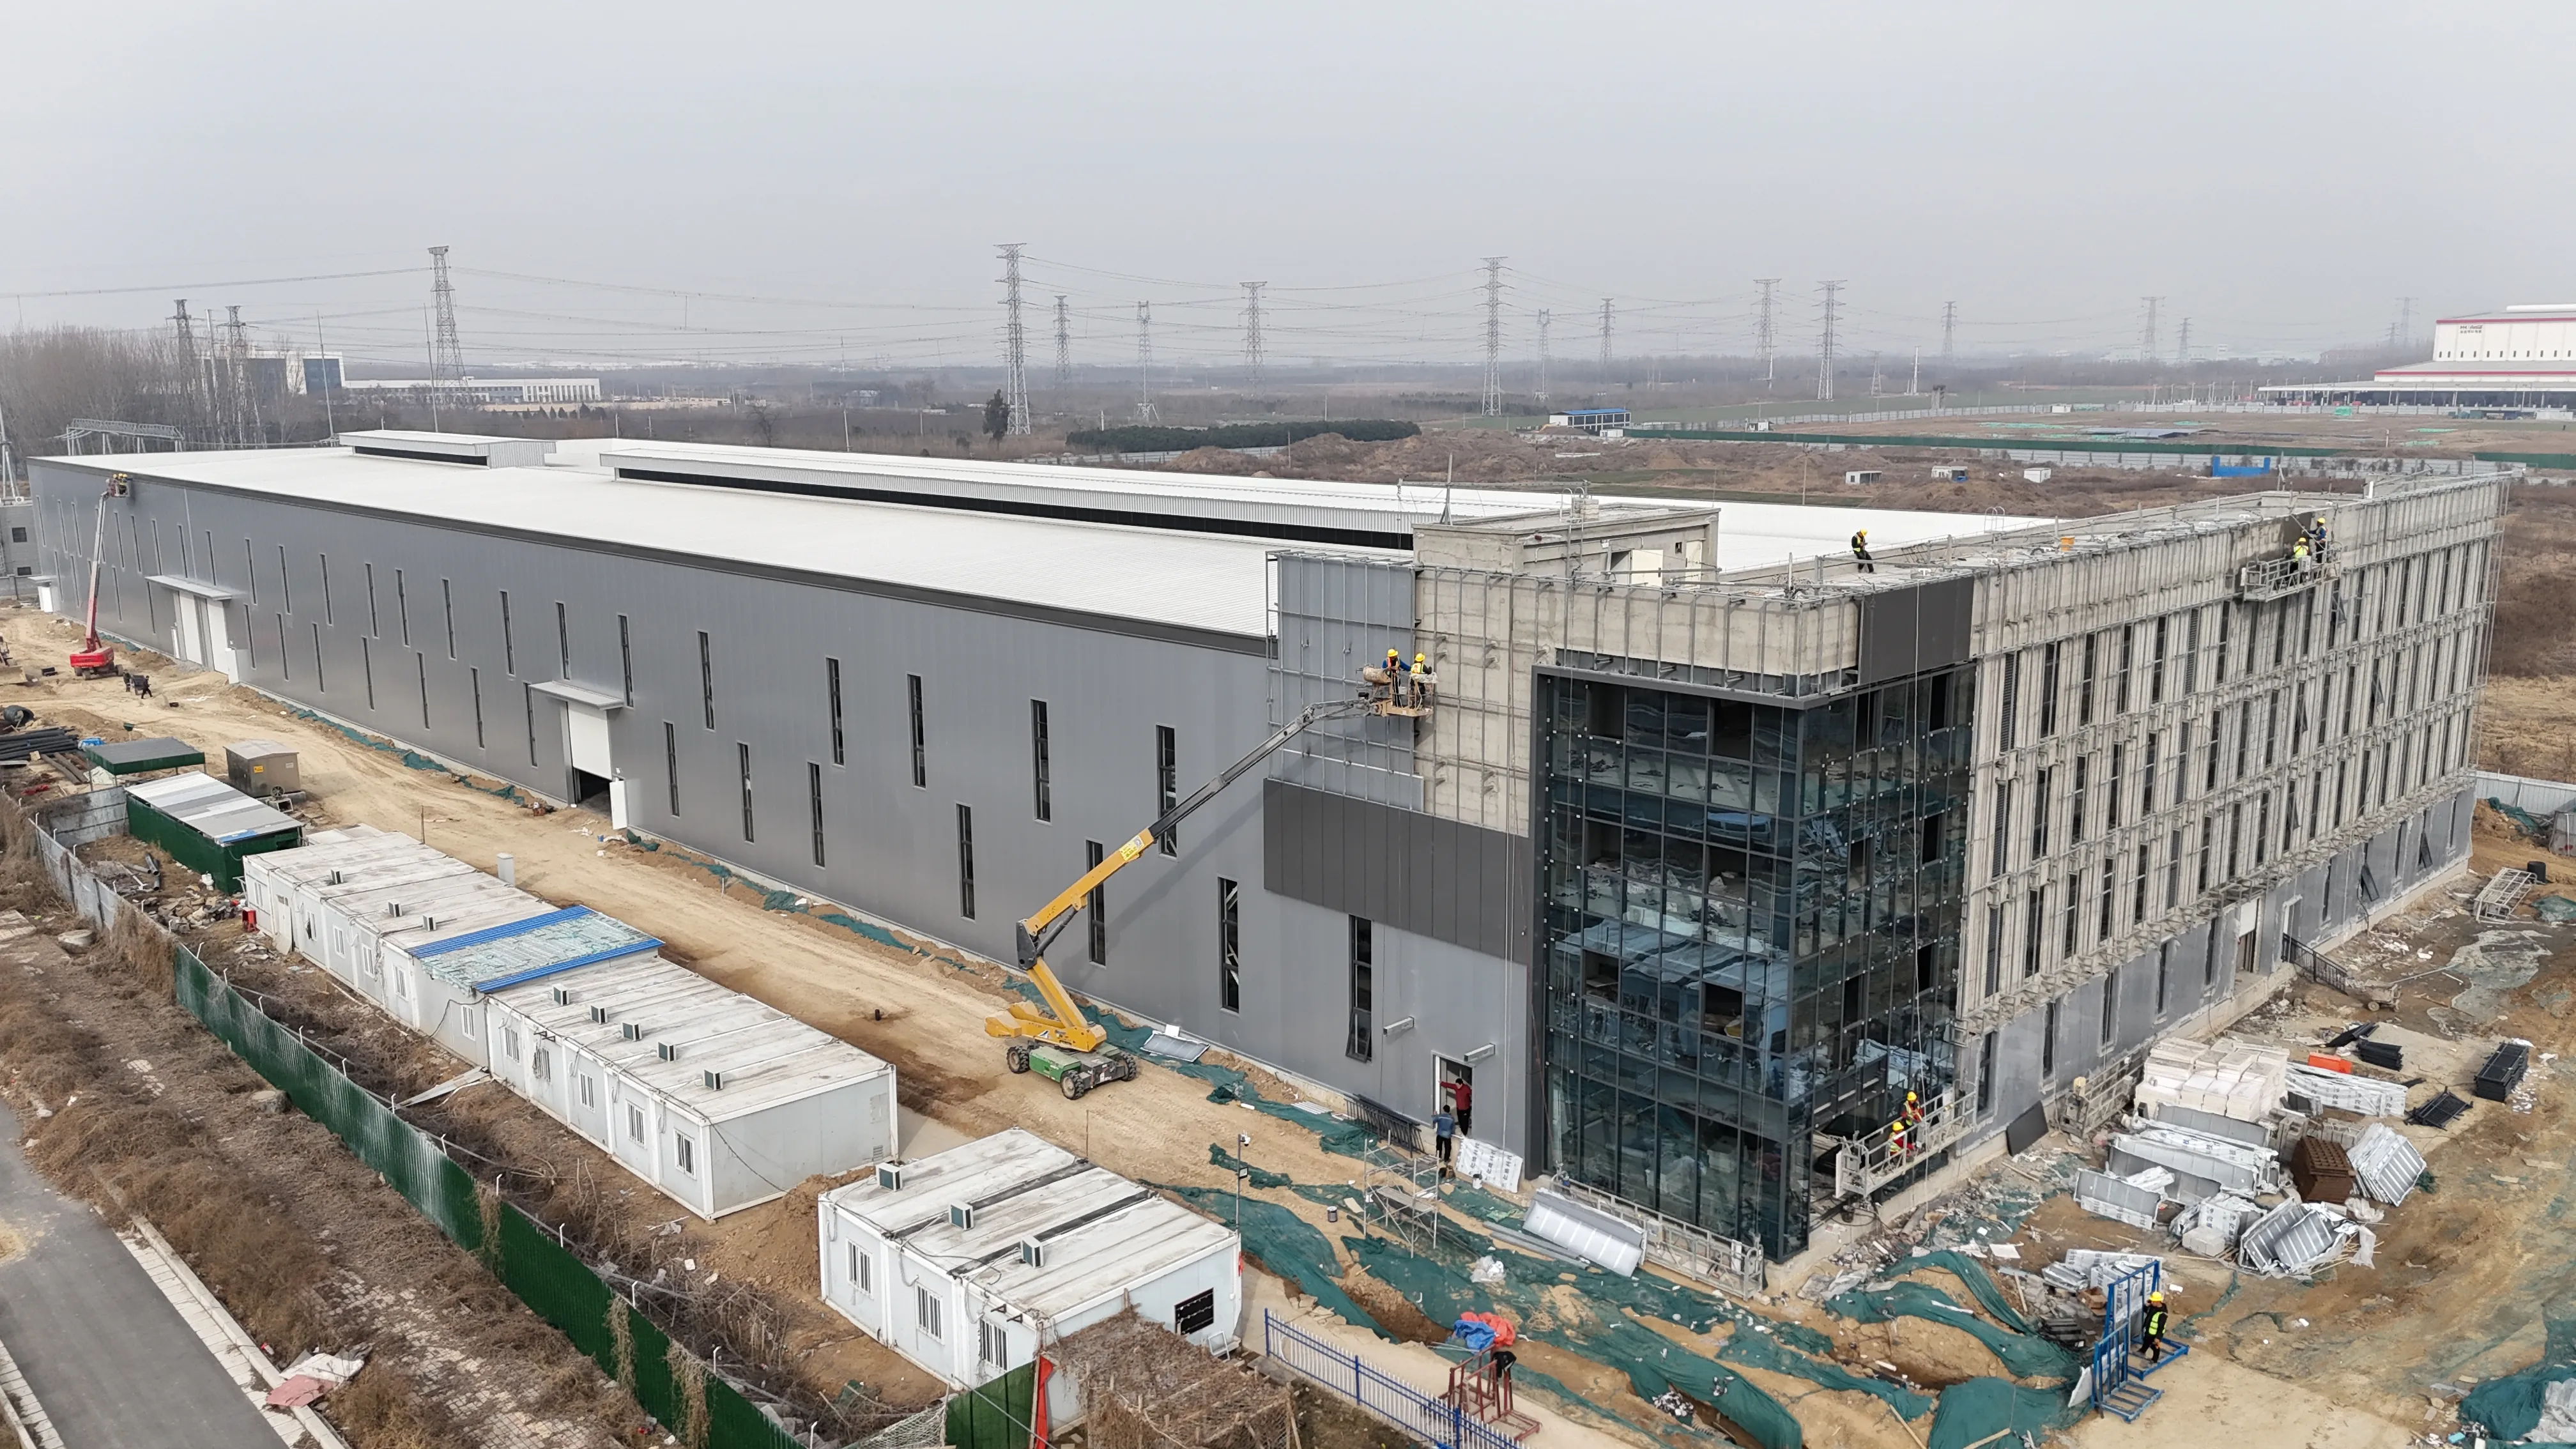
Título: Por Que Nosso Layout de Usina de Aço Continuava Falhando – E Como Resolvemos Isso com um Fluxo Unidirecional
Aprendemos essa lição da maneira mais difícil. Há cerca de três anos, tivemos uma grande gargalo em nosso pátio de placas que quase nos custou um pedido de 2 milhões de dólares. Nosso layout seguia o padrão clássico — sequencial por zona, boa cobertura de pontes rolantes —, mas os materiais continuavam se cruzando como num cruzamento mal planejado. Cada turno matutino começava com um engarrafamento de 45 minutos de cadinhos e billets.
Essa experiência nos obrigou a repensar tudo o que acreditávamos saber sobre "fluxo unidirecional". Não se trata apenas de desenhar setas em um plano de piso. Trata-se de respeitar a termodinâmica do aço. Transferimos nossa fundição diretamente ao lado do lingotador — não porque o projeto assim o exigia, mas porque calculamos que mover uma lingota a 700 °C por mais 40 metros consumiria 1,2 GJ extras por tonelada no processo de reaquecimento. Ao longo de um ano completo de produção, essa simples decisão de adjacência economizou-nos aproximadamente o consumo anual de eletricidade de 300 residências.
Também tivemos de desmistificar a ideia de que 'layouts em forma de U são sempre melhores para áreas industriais já existentes.' No nosso caso, uma configuração linear em forma de I reduziu o tempo de ciclo desde a sucata até a bobina acabada em 17% – mesmo ocupando mais espaço no piso. Por quê? Porque nossa mistura de produtos inclui chapas de espessura elevada, não apenas tiras finas. O layout em forma de U obrigava os blocos a executar uma curva de 180°, o que gerou desgaste nos rolos e problemas de alinhamento que não havíamos antecipado. Assim, nossa nova regra é: testar primeiro com um gêmeo digital. Gastamos cerca de 80 horas simulando transferências de cadinhos de 300 toneladas contra janelas planejadas de manutenção – e essa simulação sozinha evitou um atraso de duas semanas na fase de comissionamento.
No manuseio de materiais, deixamos de tratar pontes rolantes e veículos guiados automaticamente (AGVs) como opções mutuamente exclusivas. Utilizamos ambos. Nossas placas pesadas (>20 t) ainda são transportadas por pontes rolantes – isso é imprescindível para segurança e produtividade. Contudo, na transferência de billets entre os trens de acabamento, substituímos as pontes rolantes por AGVs há dois anos. O resultado? O consumo de energia no pátio de placas caiu 18 %, e reduzimos a exposição da mão de obra em zonas quentes em mais de 60 %. Os AGVs não são perfeitos – às vezes ficam confusos com as marcações no piso durante manutenções –, mas aprendemos a programar suas rotas ao redor das trocas de turno, em vez de fazê-lo durante os períodos de operação de pico.
Segurança não é uma caixa de verificação no nosso planejamento de layout – é o ponto de partida. Utilizamos o AHP (Processo Analítico Hierárquico) para avaliar compromissos, mas adicionamos uma regra rígida: qualquer opção de layout que aumente o risco de derramamento de metal fundido em mais de 2% é descartada imediatamente, independentemente dos ganhos em produtividade. Essa regra surgiu após um quase-acidente ocorrido durante os testes de um layout agressivo de "caminho mais curto". Detectamos o problema na simulação, mas ele serviu como um alerta de que velocidade nunca deve prevalecer sobre a proximidade com zonas de contenção de emergência.
Se eu pudesse dar um único conselho a outro engenheiro de fábrica: não projete seu prédio fabril para a atual composição de produtos. Projete-o para a composição que você terá daqui a cinco anos. Deixamos 15% de espaço vazio em nossa baia de acabamento a frio – e, dois anos depois, esse espaço vazio tornou-se o local de instalação de uma nova linha de recozimento a hidrogênio, que nem sequer havíamos planejado. Essa flexibilidade nos poupou da necessidade de construir um novo anexo.
Para resumir: o layout de uma usina siderúrgica não é um desenho estático. Trata-se de um sistema vivo e em constante movimento, que precisa transportar calor, metal e pessoas em perfeita harmonia. Atualmente, nossa usina opera com 92% de OEE — um aumento em relação aos 79% registrados há três anos — não porque adquirimos equipamentos mais sofisticados, mas porque, finalmente, alinhamos o layout do edifício ao ritmo operacional real, e não ao ideal descrito nos livros-texto.