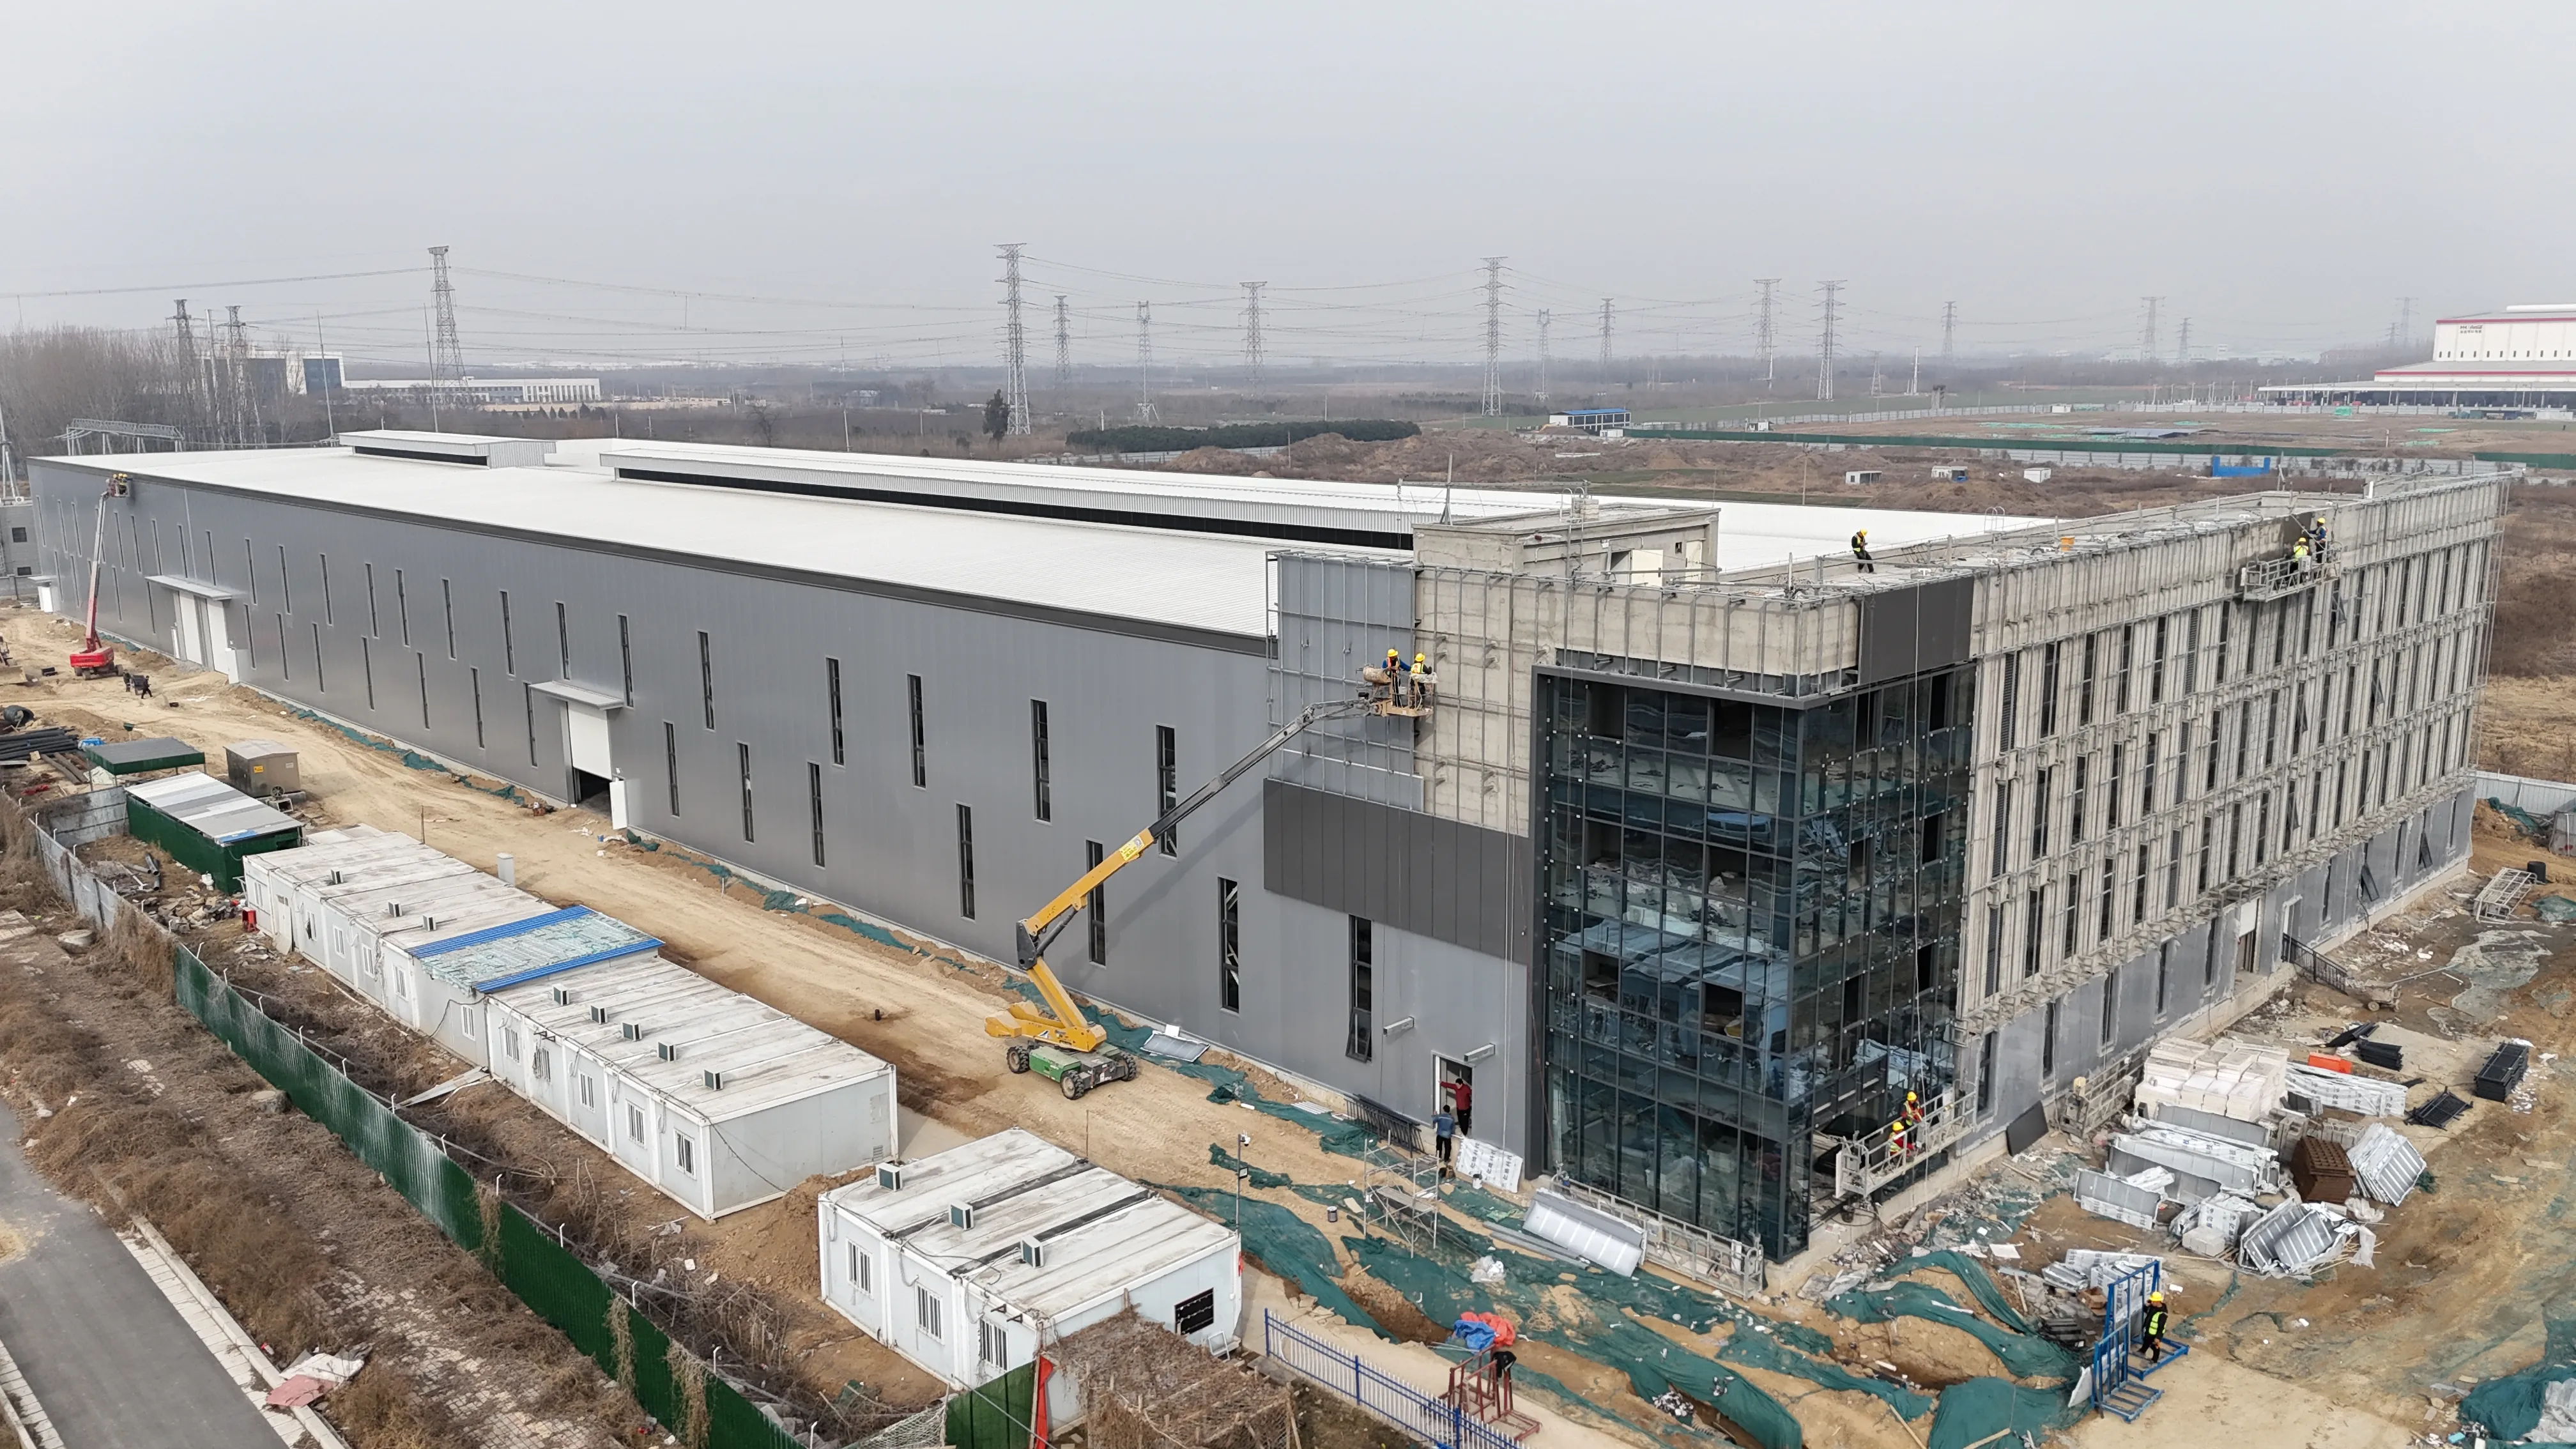
عنوان: چرا چیدمان کارخانه فولاد ما مدام شکست میخورد — و چگونه با جریان یکسویه آن را اصلاح کردیم
این درس را به سختی آموختیم. حدود سه سال پیش، گره بزرگی در حوزه صفحات فولادی (Slab Yard) ما رخ داد که تقریباً باعث از دست رفتن سفارشی به ارزش دو میلیون دلار شد. چیدمان ما از الگوی کتابهای درسی پیروی میکرد — چیدمان منطقهای-پیاپی و پوشش خوب با بالابر — اما مواد همچنان مانند تقاطعی با برنامهریزی ضعیف، مسیر یکدیگر را قطع میکردند. هر شیفت صبح با ترافیک ۴۵ دقیقهای قالبها و میلههای فولادی آغاز میشد.
آن تجربه ما را وادار کرد تا همه چیزهایی را که فکر میکردیم دربارهٔ «جریان یکسویه» میدانیم، دوباره بررسی کنیم. این موضوع صرفاً رسم پیکانها روی نقشهٔ ساختمان نیست. بلکه دربارهٔ احترام گذاشتن به ترمودینامیک فولاد است. ما محل ذوبکاری خود را مستقیماً کنار ریختهگری قرار دادیم — نه به این دلیل که طرح اولیه چنین چیزی را توصیه کرده بود، بلکه چون محاسبه کردیم که حرکت یک تختهٔ ۷۰۰ درجهٔ سانتیگرادی به فاصلهٔ ۴۰ متری بیشتر، منجر به مصرف اضافی ۱٫۲ گیگاژول انرژی در هر تن برای گرمکردن مجدد میشود. در طول یک سال تولید کامل، این تصمیم سادهٔ قرارگیری کنار هم، مصرف سالانهٔ برق حدود ۳۰۰ خانه را برای ما پسانداز کرد.
ما همچنین باید اسطورهٔ «چیدمانهای Uشکل همیشه برای زمینهای آلوده بهترند» را نابود کردیم. در مورد ما، چیدمان خطی Iشکل حتی با اینکه فضای بیشتری از سالن را اشغال میکرد، زمان تولید را از ضایعات تا پیچهای آماده ۱۷ درصد کاهش داد. چرا؟ زیرا ترکیب محصولات ما شامل صفحات ضخیم است، نه فقط نوارهای نازک. چیدمان Uشکل باعث میشد شمشها ۱۸۰ درجه چرخش کنند که این امر باعث سایش غلطکها و مشکلات تنظیمی شد که پیشبینینشده بود. بنابراین قاعدهٔ جدید ما این است: ابتدا آن را با یک دوقلوی دیجیتالی آزمایش کنید. ما حدود ۸۰ ساعت زمان صرف شبیهسازی انتقال شمشهای ۳۰۰ تنی در برابر پنجرههای برنامهریزیشدهٔ نگهداری کردیم و خود این شبیهسازی تنها جلوی تأخیری دو هفتهای در راهاندازی را گرفت.
در زمینهٔ حمل و نقل مواد، دیگر بالابرهاي آویزی و خودروهای هدایتشوندهٔ خودکار را بهصورت متقابلاً منحصر بهفرد در نظر نمیگیریم. هر دو سیستم را بهطور همزمان بهکار میبریم. شمشهای سنگین (بیش از ۲۰ تن) همچنان با بالابرهاي آویزی جابهجا میشوند — این امر از نظر ایمنی و ظرفیت تولید غیرقابل چانهزنی است. اما برای انتقال بیلت بین ایستگاههای پایانی، دو سال پیش به خودروهای هدایتشوندهٔ خودکار روی آوردیم. نتیجه چیست؟ مصرف انرژی در انبار شمشها ۱۸ درصد کاهش یافت و مواجههٔ نیروی کار با مناطق داغ بیش از ۶۰ درصد کاهش پیدا کرد. خودروهای هدایتشوندهٔ خودکار بیعیب نیستند — گاهی در دورههای نگهداری، علائم روی کف زمین باعث سردرگمی آنها میشود — اما ما آموختهایم که مسیرهای حرکتیشان را حول تغییر نوبتها و نه در اوج فعالیتهای تولیدی برنامهریزی کنیم.
ایمنی در برنامهریزی چیدمان ما یک کادر انتخاب نیست — بلکه نقطهٔ شروع است. ما از روش فرآیند سلسلهمراتب تحلیلی (AHP) برای ارزیابی تعادل بین عوامل مختلف استفاده میکنیم، اما قاعدهای سختگیرانه اضافه کردهایم: هر گونه گزینهٔ چیدمانی که خطر ریزش فلز مذاب را بیش از ۲ درصد افزایش دهد، بلافاصله رد میشود — حتی اگر بهبودی در ظرفیت تولید داشته باشد. این قاعده پس از یک حادثهٔ تقریبی در آزمایش چیدمانی «کوتاهترین مسیر» با رویکردی جسورانه وضع شد. ما آن را در مرحلهٔ شبیهسازی کشف کردیم، اما این تجربه یادآوری کرد که سرعت هرگز نباید بر نزدیکی به مناطق احتواء اضطراری ارجحیت داشته باشد.
اگر بتوانم تنها یک نصیحت به یک مهندس کارخانهٔ دیگر بدهم: ساختمان کارخانهتان را برای ترکیب محصولات امروز طراحی نکنید؛ بلکه آن را برای ترکیبی طراحی کنید که پنج سال دیگر خواهید داشت. ما در بخش پایانی سرد، ۱۵ درصد فضای خالی را در نظر گرفتیم — و دو سال بعد، همان فضای خالی مکان خط جدید آنیلینگ هیدروژنی شد که حتی در برنامههای اولیهمان نیز پیشبینی نشده بود. این انعطافپذیری ما را از ساخت یک بخش جدید کاملاً جداگانه نجات داد.
در نتیجه، طرح کارخانهٔ فولاد یک نقشهٔ ایستا نیست؛ بلکه سیستمی زنده و پویاست که باید گرما، فلز و افراد را بهصورت هماهنگ جابهجا کند. امروزه کارخانهٔ ما با کارایی عملیاتی (OEE) ۹۲ درصدی کار میکند—که از ۷۹ درصد در سه سال پیش افزایش یافته است—نه بهدلیل خرید تجهیزات پیشرفتهتر، بلکه بهدلیل همسو شدن نهایی طرح ساختمانی با ریتم عملیاتی واقعی ما، نه با ایدهٔ ایدهآل کتابهای درسی.